

El roscado en el torno es una de las operaciones más importantes en el mecanizado. La clave del éxito reside en el ajuste correcto de la máquina, la elección de la herramienta adecuada, unas revoluciones razonables y el control continuo de las dimensiones. A continuación encontrarás unas instrucciones paso a paso que te ayudarán a realizar una rosca con una buena calidad de superficie y un ajuste adecuado.
Roscado en torno paso a paso: ajustes, selección de revoluciones, herramientas y control de dimensiones | Blog - CORMAK
El roscado en el torno es una de las operaciones más importantes en el mecanizado. La clave del éxito es el ajuste correcto de la máquina, la selección de la herramienta, unas revoluciones adecuadas y el control de las dimensiones en tiempo real. A continuación encontrarás unas instrucciones paso a paso que te facilitarán la realización de una rosca con una buena calidad de superficie y un ajuste adecuado.
1. Selecciona el tipo de rosca y los parámetros
Para empezar, determina qué tipo de rosca vas a realizar:
- métrico (M) – paso en mm (p. ej., M12x1,75),
- pulgadas (UNC/UNF/BSP): número de espiras por pulgada (TPI),
- externa o interna,
- a derecha o a izquierda.
Selecciona también la longitud de la rosca y, si es necesario, el ranurado (ranura) para la salida de la cuchilla.
2. Prepare la pieza
Antes de roscar, realice el diámetro base:
- para la rosca exterior: diámetro nominal (a menudo ligeramente menor para facilitar el ajuste),
- para la rosca interna: el orificio para la rosca (según las tablas de taladrado).
Conviene añadir un pequeño chaflán de 0,5–1 mm al inicio de la rosca: facilita el arranque y mejora el aspecto estético.
3. Elija la herramienta de roscado
Los más utilizados son:
- cuchillas de plaquita para roscas (cómodas y repetibles),
- cuchillas de acero HSS (económicas, buenas para aprender y para series cortas),
- cuchillas para roscas internas (brochas de roscar).
La geometría del filo debe corresponder al perfil de la rosca (por ejemplo, 60° para la métrica). Coloca la cuchilla perfectamente a la altura del eje.
4. Ajuste el torno: relación de transmisión/paso, avance y embrague
En los tornos convencionales, el roscado se realiza mediante un tornillo de tracción. Ajuste:
- el paso de rosca en la placa de transmisión (cambio de ruedas/ajustes de la caja de avances),
- la dirección de la rosca (derecha/izquierda),
- asegúrate de que el avance se acopla correctamente al tornillo de tracción.
Si el torno dispone de indicador de roscado, utilícelo para colocar la tuerca de media vuelta en el momento adecuado.
5. Selecciona las revoluciones (RPM) y la refrigeración
En el roscado se suelen utilizar revoluciones más bajas que en el torneado liso, para tener tiempo de reacción y de salida de la cuchilla.
- Acero: a menudo entre 80 y 250 RPM (dependiendo del diámetro y el material).
- aluminio: se puede ir más rápido, pero siempre con un margen de seguridad,
- roscas internas: normalmente más lento que las externas.
Utilice refrigerante o aceite para roscado: mejora el acabado de la superficie y reduce el riesgo de agarrotamiento.
6. Ajuste los carros superiores (método de 29–30°)
Una técnica popular consiste en ajustar los patines superiores a unos 29–30° con respecto al eje, para que la mayor parte de la recogida de material se realice con un solo borde. Esto proporciona:
- una mejor superficie,
- una menor carga sobre la cuchilla,
- un control más fácil de la viruta.
7. Realice pasadas con profundidad creciente
La rosca se corta por etapas. Regla práctica:
- primeras pasadas: mayor arranque de viruta,
- últimas pasadas: pequeñas «acercamientos» y una pasada de acabado.
Retira siempre la cuchilla antes de que vuelva el soporte (para no dañar el perfil).
8. Control de las dimensiones: cómo comprobar la rosca
Los mejores métodos de control son:
- tuerca/patrón: comprobación rápida del ajuste (para roscas externas),
- anillos de control (GO/NO-GO): control tecnológico,
- medición con alambres (roscas externas): método de taller preciso,
- calibre de inserción (roscas internas).
Consejo: si la rosca «entra» con resistencia, no profundices mucho de inmediato; realiza 1 o 2 pasadas ligeras y vuelve a comprobar.
Problemas más comunes y soluciones rápidas
- Rebaba en la salida: añade un rebaje/ranura y un bisel, reduce el avance final.
- Vibraciones: acorta el alcance de la herramienta, mejora la sujeción, reduce las revoluciones.
- Mal paso: compruebe los ajustes del engranaje y que la tuerca de media vuelta esté bien encajada.
- Perfil demasiado superficial: aumente la profundidad gradualmente y compruébela con un calibre.
Productos populares
1. Torno universal convencional CORMAK 500 x 1500YC + cuchillas + espiga giratoria
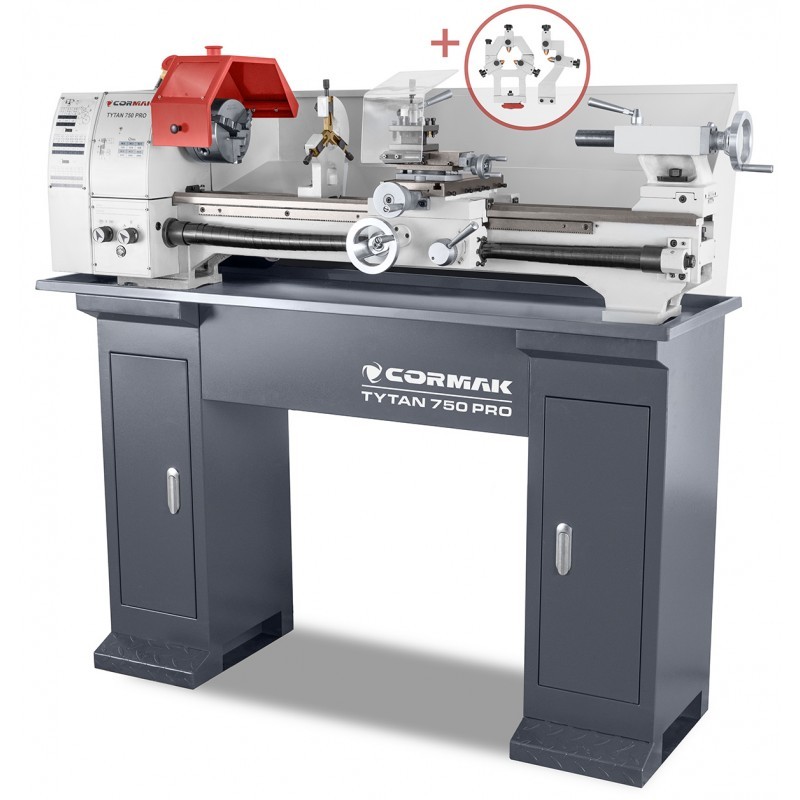
2. Torno universal convencional CORMAK TYTAN 250x750 PRO 400V
3. Torno universal convencional CORMAK 330 x 700 230 V con base + cuchillas + broca giratoria
4. Torno-fresadora CORMAK TYTAN Center 750 Vario + cuchillas + broca giratoria
Resumen
El roscado requiere paciencia y ajustes correctos: carrera, revoluciones, herramienta y control del ajuste. Con una máquina estable y un buen equipamiento, obtendrás resultados repetibles tanto en piezas individuales como en la producción. Si buscas una base sólida para el roscado de precisión, echa un vistazo a los tornos CORMAK.
