

Las cortadoras de cinta para metal son un equipo básico en talleres y plantas de producción. Para conseguir un corte limpio, una larga vida útil de la cinta y un funcionamiento estable de la máquina, es fundamental seleccionar adecuadamente los parámetros en función del tipo de material. Los factores más importantes son la velocidad de la cinta, la velocidad de descenso del brazo, la tensión de la cinta y la elección del dentado.
Cortadora de cinta para metal: cómo elegir los parámetros de corte según el tipo de material | Blog - CORMAK
Las cortadoras de cinta para metal son un equipo básico en talleres y plantas de producción. Para obtener un corte limpio, una larga vida útil de la cinta y un funcionamiento estable de la máquina, es fundamental seleccionar correctamente los parámetros según el tipo de material. Los factores más importantes son la velocidad de la cinta, la velocidad de descenso del brazo, la tensión de la cinta y la selección del dentado.
1. Velocidad de la cinta: la base de un corte eficaz
La velocidad de la cinta (m/min) debe adaptarse a la dureza del material:
- acero de construcción: normalmente 40-80 m/min,
- acero inoxidable: 20-50 m/min (más lento, para limitar el sobrecalentamiento),
- aluminio y metales no ferrosos: 80-150 m/min,
- aceros para herramientas: a menudo por debajo de 40 m/min.
Una velocidad demasiado alta provoca sobrecalentamiento y un rápido desgaste de la cinta; una velocidad demasiado baja alarga el tiempo de corte y empeora la calidad de la superficie.
2. Velocidad de descenso del brazo: equilibrio entre rendimiento y durabilidad de la cinta
La velocidad de descenso del brazo determina la rapidez con la que el material se presiona contra la cinta. Debe ser:
- menor para materiales duros,
- mayor para aleaciones blandas (por ejemplo, aluminio).
Una velocidad de descenso del brazo demasiado alta provoca atascos y la rotura de los dientes, mientras que una demasiado baja provoca fricción en lugar de corte.
3. Selección del paso de los dientes (TPI)
La regla es sencilla: cuanto más fino es el material, más fino debe ser el dentado.
- perfiles y tubos finos: 10-14 TPI,
- barras macizas de grosor medio: 6-10 TPI,
- secciones macizas grandes: 3-6 TPI.
Durante el corte deben trabajar al mismo tiempo al menos 2–3 dientes.
4. Refrigeración y lubricación
Durante el corte de acero y acero inoxidable, se recomienda utilizar refrigerante. Este reduce la temperatura, mejora la calidad de la superficie y prolonga la vida útil de la cinta. El aluminio a menudo se puede cortar en seco, pero en secciones de gran tamaño también es recomendable el enfriamiento.
5. Tensión y guía de la cinta
Una tensión correcta de la cinta evita que se salga de los rodillos y garantiza un corte recto. Una tensión demasiado baja provoca ondulaciones en la línea de corte, mientras que una tensión demasiado alta conlleva el riesgo de que la cinta se rompa.
Ejemplos de selección de parámetros
- Eje de acero de Ø60 mm: 50 m/min, avance moderado, cinta de 6-8 TPI.
- Perfil de aluminio de pared delgada: 120 m/min, avance mayor, cinta de 10-14 TPI.
- Barra de acero inoxidable de Ø40 mm: 30–40 m/min, avance pequeño, cinta de 8–10 TPI + refrigerante.
6. Productos recomendados
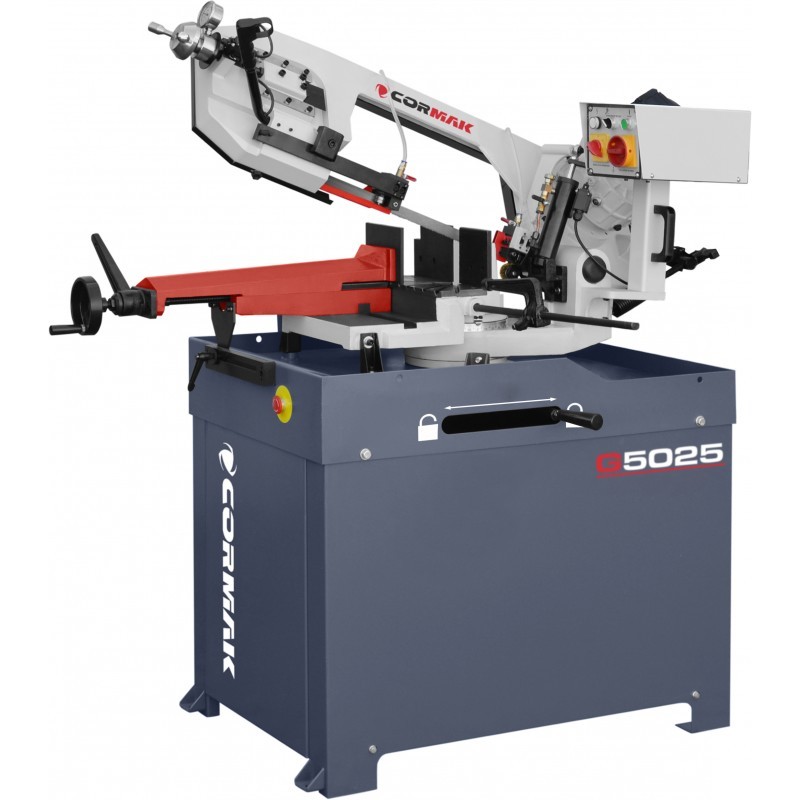
1. Cortadora de cinta, sierra de cinta para metal CORMAK G5025
2. Cortadora de cinta, sierra de cinta para metal CORMAK HBS320
3. Cortadora de cinta, sierra de cinta para metal CORMAK S200R Manual
4. Cortadora de cinta, sierra de cinta para metal CORMAK MCB350HD
Resumen
La selección de los parámetros en una cortadora de cinta depende principalmente de la dureza y la sección transversal del material. La velocidad adecuada, el avance/descenso del brazo y el dentado de la cinta influyen en la calidad del corte y la durabilidad de la herramienta. Las modernas cortadoras de cinta CORMAK permiten un ajuste preciso de los parámetros, lo que facilita la adaptación de los ajustes a cualquier tipo de metal.
