

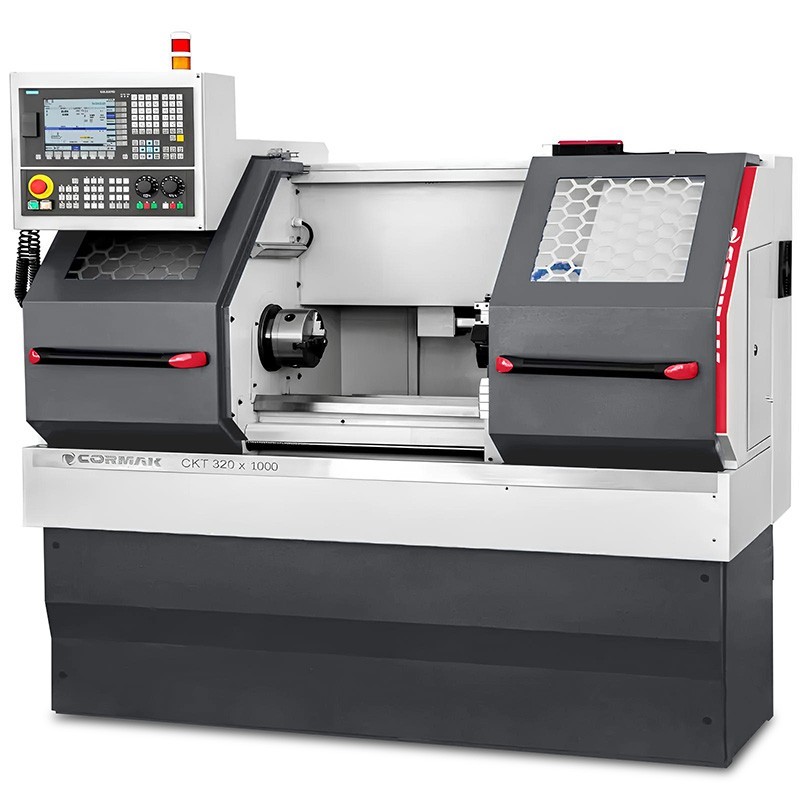
El ajuste continuo de la velocidad del husillo permite adaptar el funcionamiento del torno CNC al material, al diámetro de la pieza, al tipo de herramienta y a la operación. Esto influye directamente en la calidad de la superficie, la vida útil de la cuchilla, la estabilidad del proceso y la seguridad en el trabajo.
El ajuste continuo de las revoluciones del husillo permite adaptar el funcionamiento del torno CNC al material, al diámetro de la pieza, al tipo de herramienta y a la operación. Influye directamente en la calidad de la superficie, la vida útil del filo, la estabilidad del proceso y la seguridad en el trabajo.
No existe un único valor correcto de revoluciones para todos los casos. Los parámetros deben seleccionarse en función de la velocidad de corte, el diámetro actual, el tipo de material, la geometría y el tipo de plaquita, el avance, la profundidad de corte, la refrigeración, la potencia de la máquina y la rigidez de la sujeción.
¿En qué consiste el ajuste continuo de las revoluciones del husillo?
El control continuo de la velocidad del husillo permite ajustar la velocidad en un amplio rango, en lugar de limitarse a unas pocas relaciones fijas. En un torno CNC, el valor de la velocidad puede introducirse desde el programa, el panel de control o mediante tecnología CAM.
Esta función resulta especialmente útil cuando la empresa mecaniza diferentes diámetros y materiales. Permite ajustar los parámetros adecuados para el torneado de desbaste, de acabado, el ranurado, el roscado o el mecanizado frontal.
Sin embargo, el rango de rpm por sí solo no determina las capacidades del torno. También son importantes el par disponible, la potencia en el husillo, la velocidad máxima, la rigidez del conjunto máquina-portabrocas-pieza-herramienta y las limitaciones especificadas por el fabricante de la máquina y del portabrocas.
¿Por qué son importantes las revoluciones del husillo?
Las revoluciones del husillo dependen de la velocidad de corte. Si son demasiado altas, pueden acelerar el desgaste de la cuchilla, aumentar la temperatura y el riesgo de vibraciones. Si son demasiado bajas, pueden reducir el rendimiento, empeorar la formación de virutas o la calidad de la superficie. El ajuste adecuado debe considerarse siempre junto con el avance y la profundidad de corte.
Unos parámetros bien seleccionados ayudan a conseguir:
- un proceso de corte más estable;
- una calidad de superficie más repetible;
- un desgaste más predecible de la plaquita o la cuchilla;
- un mejor control de las dimensiones de la pieza;
- un menor riesgo de vibraciones, acumulación de material y daños en la herramienta.
La velocidad debe ajustarse cuando cambien el material, el diámetro, la prolongación de la herramienta, la sujeción, la refrigeración, el tipo de mecanizado o el estado del filo. Los datos del catálogo del fabricante de la herramienta son un punto de partida; los parámetros definitivos deben confirmarse en la máquina y en la operación en cuestión.
¿Cómo se calculan las revoluciones del husillo?
Para determinar la velocidad de rotación aproximada se utiliza la siguiente fórmula:
n = (1000 × Vc) / (π × D)
En la práctica del taller, la fórmula suele simplificarse de la siguiente manera:
n = 318 × Vc / D
- n: revoluciones del husillo en rpm;
- Vc: velocidad de corte en m/min;
- D: diámetro de corte actual en mm;
- 318: valor redondeado de 1000/π.
Ejemplo para el acero
Supongamos que se realiza un torneado de acero con un diámetro de 50 mm a una velocidad de corte aproximada de 120 m/min:
n = 318 × 120 / 50 = 763 rpm
En el programa se puede partir de un valor aproximado de 760 rpm y, a continuación, verificar el resultado basándose en la calidad de la superficie, la viruta, el sonido del proceso, la carga del husillo y el estado de la plaquita.
La fórmula no tiene en cuenta todas las condiciones tecnológicas. La velocidad de corte recomendada depende, entre otras cosas, del tipo de material, la dureza, las interrupciones en el corte, la geometría del filo, la refrigeración y la vida útil requerida de la herramienta.
Velocidad de corte constante en CNC: G96 y limitación de revoluciones
En el torneado CNC se puede trabajar con un régimen constante del husillo o con una velocidad de corte constante. En muchos sistemas de control, el modo de velocidad de corte constante se implementa mediante el comando G96, mientras que las revoluciones constantes se controlan con el comando G97. La sintaxis exacta depende del sistema de control, por lo que siempre se debe consultar la documentación específica de la máquina.
Con velocidad de corte constante, el torno aumenta automáticamente las revoluciones a medida que disminuye el diámetro. Esto resulta ventajoso en el torneado frontal y el perfilado, ya que ayuda a mantener unas condiciones de corte más uniformes a medida que varía el diámetro.
Es fundamental limitar las revoluciones máximas del husillo. Cerca del eje de la pieza, el diámetro tiende a cero y las rpm calculadas aumentan muy rápidamente. En el programa se debe establecer la velocidad máxima del husillo adecuada para el torno, el portabrocas, la sujeción y el equilibrado de la pieza. No se deben superar los límites establecidos por el fabricante de la máquina herramienta ni del portabrocas.
Una velocidad de corte constante no siempre es la mejor opción. En el caso de piezas desequilibradas, con limitaciones de sujeción, en determinadas operaciones de roscado y cuando así lo exija la tecnología o las instrucciones del fabricante, puede resultar más seguro controlar unas revoluciones constantes.
Parámetros de corte para acero, aluminio e INOX
Los valores que figuran a continuación son orientativos para el torneado exterior en condiciones estables. No sustituyen a los datos del fabricante de una plaquita concreta, de una herramienta HSS ni a las recomendaciones para un tipo de material determinado. En el mecanizado intermitente, con gran alcance, sujeción deficiente o potencia limitada de la máquina, deben adoptarse ajustes más conservadores.
Acero
El acero requiere una sujeción estable, una geometría adecuada del rompedor de virutas y un tipo de plaquita adecuado. Para muchos aceros de construcción comunes, los rangos orientativos pueden ser los siguientes:
| Herramienta | Velocidad de corte orientativa Vc | Observaciones |
|---|---|---|
| Cuchilla HSS | 20–40 m/min | El valor depende del tipo de acero, la refrigeración y la geometría del filo. |
| Plaquita de carburo | 80–180 m/min | Punto de partida habitual para un torneado estable. |
| Plaquita recubierta para acero | 120–250 m/min | La selección depende del tipo ISO P, del mecanizado de desbaste o de acabado y de las especificaciones del fabricante. |
En caso de temperatura excesiva, desgaste acelerado o vibraciones, se debe comprobar no solo la velocidad Vc, sino también la sujeción, el avance, la profundidad de corte, el alcance y la refrigeración.
Aluminio
El aluminio se mecaniza a menudo a velocidades de corte más altas que el acero. Son importantes los filos afilados, la geometría positiva, la evacuación eficaz de la viruta y la reducción de la acumulación de material en el filo.
| Herramienta | Velocidad de corte orientativa Vc | Observaciones |
|---|---|---|
| Cuchilla HSS | 60–120 m/min | Requiere un filo afilado y control de la acumulación de material. |
| Pastilla de carburo | 200–500 m/min | El rango depende de la aleación, la máquina herramienta y la refrigeración. |
| Plaquita pulida para aluminio | 300–800 m/min | Solo es posible alcanzar una velocidad de corte (Vc) más alta en las condiciones previstas por el fabricante de la herramienta y la máquina. |
Para aluminio de 40 mm de diámetro y Vc = 300 m/min, las revoluciones son de aproximadamente 2385 rpm. Antes de aplicar este valor, hay que comprobar las revoluciones máximas del torno, del portaherramientas y del método de sujeción.
Acero inoxidable INOX
Los aceros inoxidables pueden ser más exigentes debido a la disipación del calor, el endurecimiento por deformación y la tendencia a la acumulación de material. Requieren una sujeción estable, el tipo adecuado de plaquita, un avance correcto y una refrigeración adecuada.
| Herramienta | Velocidad de corte orientativa Vc | Observaciones |
|---|---|---|
| Cuchilla HSS | 10–25 m/min | Velocidades más bajas, mayor control de la temperatura y del estado del filo. |
| Plaquita de carburo | 50–120 m/min | La elección depende del tipo de acero inoxidable y de la estabilidad del sistema. |
| Plaquita para acero inoxidable | 80–180 m/min | Sigue las especificaciones del fabricante de la plaquita y las recomendaciones de refrigeración. |
Al tornear acero inoxidable, se debe evitar que la herramienta «rozque» la superficie. El avance debe garantizar un corte real y no solo el deslizamiento del filo sobre el material, ya que esto puede favorecer el endurecimiento de la superficie y un desgaste más rápido de la herramienta.
Avance y profundidad de corte: parámetros que se seleccionan junto con las revoluciones
La velocidad de corte es solo uno de los parámetros. En el torneado también son importantes el avance por revolución f, expresado normalmente en mm/rev, y la profundidad de corte ap, indicada en mm.
La velocidad de avance se puede calcular mediante la fórmula:
vf = n × f
- vf: velocidad de avance en mm/min;
- n: revoluciones del husillo en rev./min;
- f: avance por revolución en mm/rev.
En el mecanizado de acabado se suelen emplear avances más bajos para reducir la rugosidad de la superficie. En el mecanizado de desbaste, el avance y la profundidad de corte pueden ser mayores, siempre que lo permitan la potencia de la máquina, la estabilidad de la pieza, la plaquita y las condiciones de evacuación de virutas.
No se debe reducir el avance indefinidamente con el fin de «mejorar la superficie». Un avance demasiado pequeño en relación con la geometría del filo puede favorecer la fricción, el empeoramiento de la formación de virutas y un calentamiento excesivo. Los parámetros deben seleccionarse según el catálogo de la herramienta, el radio de la esquina de la plaquita y la calidad de superficie requerida.
Tabla de velocidades de giro del husillo a modo de ejemplo
La tabla muestra las revoluciones calculadas según la fórmula n = 318 × Vc / D. Se trata de valores orientativos para las velocidades de corte indicadas, y no de ajustes fijos para cada material y herramienta.
| Material | Velocidad de corte | Ø 20 mm | Ø 50 mm | Ø 100 mm |
|---|---|---|---|---|
| Acero | 120 m/min | 1908 rpm | 763 rpm | 382 rpm |
| Aluminio | 300 m/min | 4.770 rpm | 1908 rpm | 954 rpm |
| Acero inoxidable | 80 m/min | 1272 rpm | 509 rpm | 254 rpm |
A altas revoluciones, reviste especial importancia la velocidad máxima admisible para el portabrocas, las mordazas, los casquillos, la sujeción y la propia pieza. Antes de poner en marcha la máquina, hay que asegurarse de que la pieza esté correctamente fijada y equilibrada dentro de los límites de capacidad del puesto de trabajo en cuestión.
Errores más comunes en la selección de revoluciones
- utilizar las mismas revoluciones para el acero, el aluminio y el acero inoxidable;
- determinar las rpm en función del diámetro nominal en lugar del diámetro real de corte;
- no limitar las revoluciones máximas cuando se trabaja a una velocidad de corte constante;
- no tener en cuenta las limitaciones del portaherramientas, las mordazas y la sujeción de la pieza;
- una velocidad Vc demasiado alta con una sujeción inestable o un gran alcance de la herramienta;
- un avance demasiado bajo que provoca fricción en lugar de un corte estable;
- utilización de una plaquita desgastada o de una herramienta con acumulaciones de material;
- falta de refrigeración o evacuación inadecuada de virutas en operaciones que lo requieran.
Procedimiento práctico para ajustar los parámetros de corte
- Identifica el material y su estado. Determina el tipo, la dureza y si presenta capa superficial, escoria o interrupciones en el corte.
- Selecciona la herramienta. Comprueba la plaquita, la geometría del rompecopos, el tipo de material, el radio de la esquina y los datos del catálogo del fabricante.
- Determina el diámetro actual D. Este es la base para el cálculo de las revoluciones.
- Selecciona la velocidad de corte inicial Vc. Elige un valor conservador dentro del rango recomendado por el fabricante de la herramienta.
- Calcula las rpm y establece los límites. En el caso de G96, establece un límite de seguridad para las revoluciones máximas.
- Selecciona el avance y la profundidad de corte. Ten en cuenta la calidad deseada, la rigidez del sistema, la potencia de la máquina y la capacidad de ruptura de la viruta.
- Realiza una prueba y observa el proceso. Evalúa la viruta, la superficie, las vibraciones, la carga del husillo y el estado del filo.
- Corrija un solo parámetro cada vez. De este modo, será más fácil identificar el origen del problema y mantener la repetibilidad de los ajustes.
Preguntas frecuentes (FAQ)
¿Qué significa el ajuste continuo de las revoluciones del husillo?
Significa la posibilidad de ajustar con precisión la velocidad de rotación del husillo en un amplio rango. En un CNC, las revoluciones pueden controlarse mediante software y, cuando se utiliza una velocidad de corte constante, pueden variar en función del diámetro de la pieza.
¿Unas revoluciones más altas siempre mejoran la calidad de la superficie?
No. La calidad también depende del avance, el radio de la esquina, la geometría de la plaquita, el estado del filo, la sujeción, el material y las vibraciones. Unas revoluciones demasiado altas pueden empeorar las condiciones de trabajo de la herramienta.
¿Hay que utilizar siempre bajas revoluciones para el acero inoxidable?
La velocidad de corte para el acero inoxidable suele ser inferior a la del aluminio, pero el valor adecuado depende del tipo de acero inoxidable, la plaquita, la refrigeración y la estabilidad. Se deben seguir las indicaciones del fabricante de la herramienta.
¿Cómo se elige la potencia del motor de un torno?
La potencia se selecciona en función de las operaciones previstas, el diámetro máximo, la profundidad de corte, los avances, los materiales y el rendimiento esperado. La potencia por sí sola no sustituye a una rigidez adecuada, al par del husillo y a una sujeción correcta de la pieza.
Resumen
El ajuste continuo de las revoluciones del husillo en los tornos CNC permite adaptar mejor los parámetros de corte al diámetro, el material y la herramienta actuales. La fórmula n = 318 × Vc / D sigue siendo la herramienta de cálculo básica, pero su resultado siempre debe contrastarse con las limitaciones de la máquina herramienta, el portaherramientas y el utillaje utilizado.
Los mejores resultados se obtienen combinando adecuadamente la velocidad de corte (Vc), las revoluciones, el avance, la profundidad de corte y la refrigeración. En el caso del CNC, hay que prestar especial atención a mantener una velocidad de corte constante y a limitar de forma segura las revoluciones máximas del husillo.

Categorías