

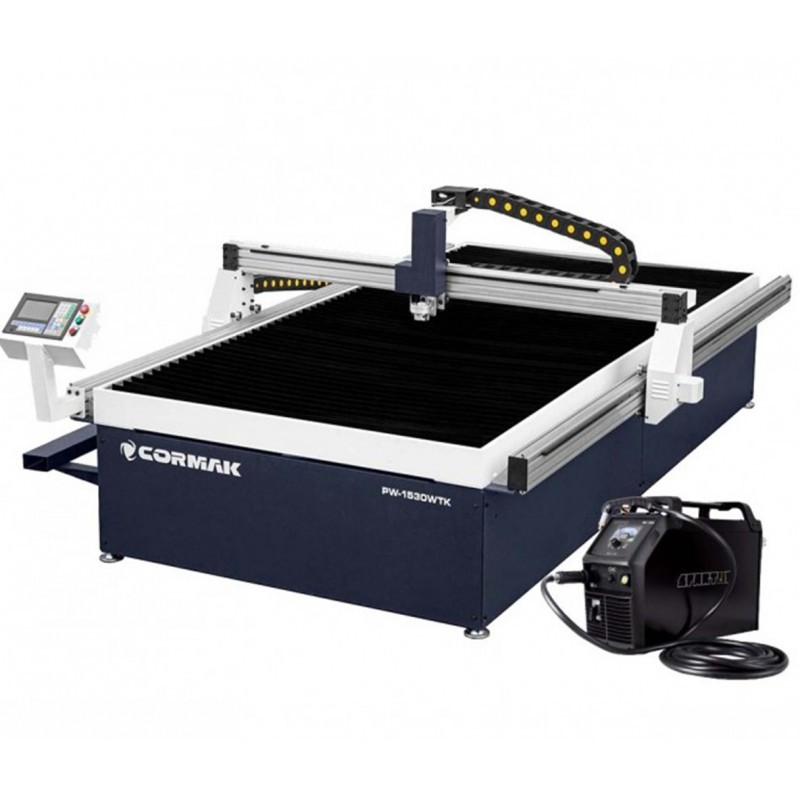
El control THC mantiene la distancia entre la antorcha y la chapa durante el corte por plasma CNC y ayuda a mejorar la uniformidad de los bordes. Descubre las diferencias entre THC e IHS, los problemas de una altura incorrecta y cómo ajustar el equipo al perforar, cortar agujeros pequeños y recorrer esquinas.
El corte por plasma CNC permite fabricar piezas de acero estructural, inoxidable y aluminio con rapidez. La calidad depende de corriente, velocidad, gas y consumibles, pero también de la distancia entre la antorcha y la chapa. El sistema THC regula automáticamente la altura mientras se corta, compensando las ondulaciones de la superficie.
Un THC correctamente configurado favorece la repetibilidad, aunque no sustituye las tablas de corte, la detección de la superficie ni el programa CAM. Consulta las máquinas de corte por plasma CORMAK.
¿Qué es THC en una mesa de plasma CNC?
THC, Torch Height Control, gestiona el eje Z durante el corte. En muchos equipos analiza la tensión del arco: cuando cambia su longitud, también cambia la tensión y el control puede subir o bajar la antorcha.
Los algoritmos, el tiempo de respuesta y las protecciones varían según fuente de plasma, CNC y accionamiento. Los valores deben proceder de las instrucciones y tablas de corte del equipo.
THC e IHS: funciones diferentes
IHS, Initial Height Sensing, detecta la superficie de la chapa antes de perforar, por ejemplo mediante un sensor óhmico o mecánico. Después se establece la altura de perforación y se pasa a la altura de corte.
THC empieza a corregir durante la fase adecuada del corte. La altura de perforación, la de corte y la de desplazamiento son valores distintos y dependen de espesor, corriente, gas y consumibles.
¿Por qué influye la altura en la calidad?
La distancia cambia la geometría del arco, la anchura de la ranura, la inclinación del borde y las escorias. Con la compensación apropiada de la ranura, una altura estable contribuye a obtener dimensiones más constantes.
- Ranura y acabado más uniformes.
- Mejor control de inclinación, rebabas y agujeros pequeños.
- Menor riesgo de choques contra la chapa.
- Desgaste de boquillas y electrodos más predecible.
THC no soluciona una boquilla desgastada, una velocidad inadecuada, gas deficiente ni holguras mecánicas.
¿Qué ocurre si la antorcha está demasiado alta?
Una distancia excesiva puede ensanchar la ranura, aumentar el bisel positivo y empeorar la precisión. Los agujeros pequeños pueden salir irregulares y surgir cortes incompletos si la velocidad tampoco es adecuada.
Antes de atribuirlo al THC revisa desgaste de boquillas, corriente, gas, presión y velocidad, porque pueden causar síntomas similares.
¿Qué ocurre si la antorcha está demasiado baja?
El riesgo de choque con la chapa o piezas recortadas aumenta, al igual que el desgaste de boquilla, electrodo y protector. En la perforación, las salpicaduras de metal fundido pueden alcanzar los consumibles.
Pueden aparecer inestabilidad, marcas, rebabas y paradas. Utiliza las alturas indicadas por el fabricante y actualízalas cuando cambien material, corriente o consumibles.
¿Cómo funciona THC paso a paso?
- IHS: detecta la superficie y establece la referencia Z.
- Altura de perforación: se eleva la antorcha.
- Perforación: se respeta el retardo necesario.
- Altura de corte: se establece la distancia de trabajo.
- Regulación: THC interpreta la tensión y corrige Z.
- Traslado: la antorcha sube para el siguiente inicio.
Las secuencias concretas y retardos dependen del sistema. Deben emplearse los datos correspondientes a la configuración real.
Esquinas, agujeros pequeños y perforación
En esquinas agudas y círculos pequeños la máquina disminuye la velocidad. La tensión del arco puede variar aunque la chapa no cambie de nivel. THC podría interpretar erróneamente esta variación y bajar demasiado la antorcha.
Las funciones anti-dive, corner lock y bloqueo temporal de Z evitan el descenso indebido, cuando están disponibles. La perforación requiere una altura propia que proteja de las salpicaduras.
Efectos de THC sobre la calidad y los costes
Un espacio constante puede reducir repasos, esmerilado, colisiones y desgaste. Es especialmente útil en chapas grandes, delgadas y onduladas o producción en serie. Las máquinas de corte por plasma CORMAK permiten comparar áreas de trabajo.
La ventaja económica depende también del programa CAM, la mecánica, el gas, el mantenimiento y los parámetros. No garantiza eliminar todas las rebabas.
¿Cómo elegir y configurar un sistema THC?
Comprueba la compatibilidad entre fuente, antorcha mecanizada, señal de tensión, CNC y eje Z. Evalúa IHS, suavidad de movimiento, anti-dive y disponibilidad de tablas tecnológicas.
- Verificar IHS, tensión y comunicación.
- Inspeccionar holguras y consumibles.
- Separar alturas de perforación, corte y traslado.
- Ajustar CAM en esquinas y agujeros pequeños.
- Inspeccionar la primera pieza de la serie.
La CORMAK PW-1530 WTK con ProCUT 125CNC aparece en la ficha polaca con THC por tensión y detección de chapa. Confirma la configuración.
Corte sin corrección y con THC: comparación
| Aspecto | Sin THC | Con THC |
|---|---|---|
| Chapa ondulada | Posición Z fija | Corrección automática |
| Bordes | Mayor dependencia de la planitud | Geometría potencialmente más estable |
| Consumibles | Riesgo de distancia inadecuada | Menos acercamientos peligrosos |
| Esquinas | Exigen CAM correcto | CAM y posible bloqueo THC |
Compara también el campo útil y el soporte. La CORMAK PW-2040 WTK con mesa de agua figura en Polonia con regulación THC.
Síntomas de altura incorrecta
- Escorias, rebabas e inclinación variable.
- Ranura demasiado ancha y agujeros irregulares.
- Dificultad de perforación y desgaste de boquillas.
- Choques con chapa y piezas cortadas.
- Oscilación Z y descenso en esquinas.
Antes de tocar THC comprueba conexión de masa, cables, electrodos, boquillas, gas, velocidad, mecánica y CAM. El mantenimiento eléctrico corresponde a técnicos cualificados.
Preguntas frecuentes
¿Toda máquina CNC de plasma necesita THC?
No siempre, pero resulta útil en grandes chapas, materiales ondulados y series.
¿THC detecta la superficie?
Generalmente lo hace IHS y THC corrige la altura durante el corte.
¿THC mejora los agujeros pequeños?
Ayuda a conservar la altura, pero puede necesitar bloqueo cuando disminuye la velocidad.
¿Por qué baja la antorcha en esquinas?
La reducción de velocidad altera la tensión; anti-dive o corner lock pueden evitar correcciones indebidas.
Conclusión
THC ayuda a mantener la distancia correcta y la uniformidad de corte en chapas irregulares. Debe integrarse con IHS, alturas de perforación, tablas, consumibles y CAM.
Controlar gas, corriente, velocidad, mecánica y comportamiento en esquinas permite reducir defectos, desgaste y paradas.
