

La soldadura por láser del aluminio y el acero inoxidable permite realizar soldaduras estrechas, estéticas y repetibles con un aporte de calor limitado. Sin embargo, el resultado final no depende únicamente de la potencia del equipo. Son igualmente importantes la preparación de la superficie, el ajuste de las piezas, el gas de protección, la forma de guiar el cabezal y unos parámetros del proceso debidamente verificados.
La soldadura láser de aluminio y acero inoxidable permite realizar cordones estrechos, estéticos y repetibles con un aporte de calor limitado. Sin embargo, el resultado final no depende únicamente de la potencia del equipo. Son igualmente importantes la preparación de la superficie, el ajuste de las piezas, el gas de protección, la forma de guiar el cabezal y unos parámetros del proceso debidamente verificados.
Esta guía muestra en qué se diferencia la soldadura láser de aluminio de la de acero inoxidable, cómo preparar el material y qué indicios apuntan a la necesidad de ajustar la configuración. Las indicaciones proporcionadas son de carácter tecnológico. Los parámetros de trabajo deben determinarse mediante ensayos para cada material, unión y equipo concretos, de acuerdo con las instrucciones del fabricante y los procedimientos vigentes en la planta.
¿En qué consiste la soldadura láser?
En el proceso de soldadura láser, un haz de energía concentrado calienta el material en la zona de unión hasta una temperatura que permite la formación de la soldadura. En comparación con muchos métodos de arco, el láser puede crear una zona de influencia térmica estrecha y permitir que el proceso se desarrolle rápidamente. En la práctica, esto ayuda a reducir las deformaciones, pero no las elimina automáticamente: el resultado depende, entre otros factores, de la geometría de la pieza, la sujeción, la energía lineal y el orden de soldadura.
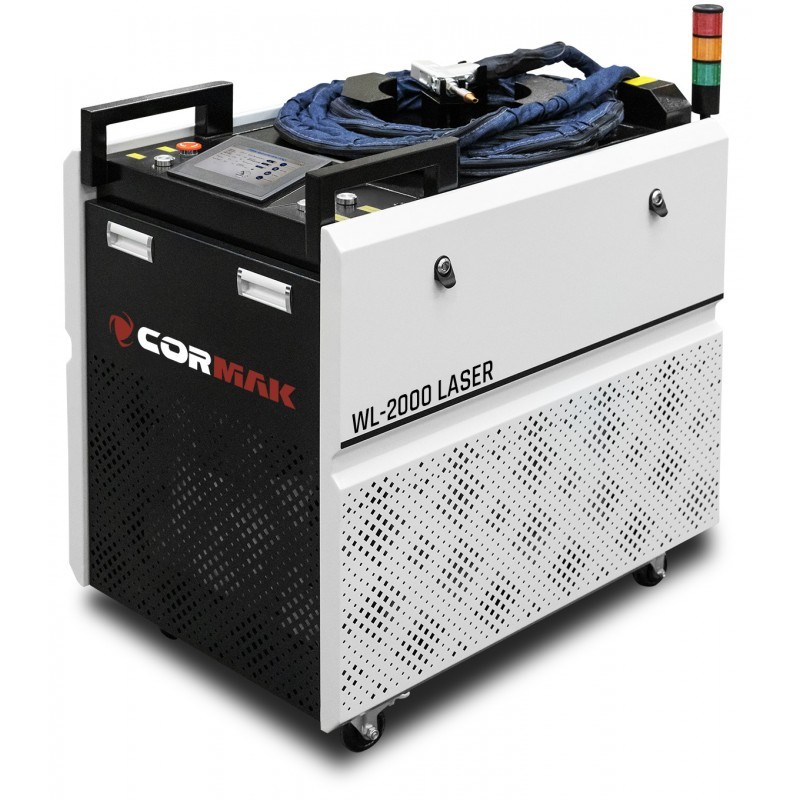
Una soldadora láser manual suele permitir ajustar la potencia, la velocidad de desplazamiento, la amplitud de oscilación del haz, la posición del foco, los parámetros del gas de protección y —dependiendo del equipamiento— la alimentación de alambre de relleno. No se deben considerar estos ajustes como independientes. La modificación de un parámetro suele influir en el fundido, la anchura de la soldadura, la temperatura y la tolerancia de la ranura.
Seguridad en el trabajo con una soldadora láser manual
La soldadura láser requiere un puesto de trabajo y unos procedimientos de seguridad específicos. En los sistemas con haz accesible, los riesgos pueden incluir la radiación láser directa y reflejada, daños en la vista y la piel, la ignición de materiales inflamables, humos de proceso, metal caliente y salpicaduras.
- Utiliza protección ocular adecuada a la longitud de onda y a los parámetros del equipo concreto;
- delimita y señaliza la zona de trabajo controlada del láser, y restringe el acceso a personas ajenas al proceso;
- utilice las protecciones, los bloqueos, el interruptor de emergencia y las funciones de seguridad previstas por el fabricante;
- garantice una extracción eficaz de los humos de soldadura y una ventilación general;
- retire o proteja los materiales inflamables de la zona de riesgo;
- permita trabajar únicamente a operadores formados y siga las instrucciones de la máquina.
Los parámetros del proceso solo deben establecerse una vez que se haya preparado un puesto de trabajo seguro. Unos buenos ajustes no sustituyen a la protección del operario ni a la evaluación de riesgos.
Soldadura láser de aluminio: preparación del material
El aluminio disipa rápidamente el calor y forma una capa natural de óxido. El óxido de aluminio tiene características diferentes a las del material base, por lo que la suciedad y los residuos de óxidos pueden afectar a la estabilidad del proceso y aumentar el riesgo de porosidad. La limpieza de la unión es especialmente importante en este caso.
Antes de comenzar a trabajar
- elimina el aceite, la grasa, la humedad, el polvo y los residuos del mecanizado;
- prepara los bordes siguiendo el método adecuado para la aleación en cuestión y conforme a la documentación técnica;
- utiliza cepillos y herramientas destinadas exclusivamente al aluminio, para no transferir impurezas;
- mantén limpio el alambre de relleno, si se utiliza;
- coloca las piezas de forma que el espacio de la unión se ajuste a las posibilidades del proceso.
El láser responde bien a un ajuste preciso. Una ranura demasiado grande o irregular puede provocar el hundimiento de la soldadura, la falta de continuidad o la necesidad de utilizar alambre de aportación y otra estrategia de conducción del haz.
Soldadura láser de acero inoxidable: preparación del material
El acero inoxidable suele permitir obtener soldaduras láser muy estéticas, especialmente en chapas finas y perfiles. Sin embargo, requiere protección contra la contaminación por hierro, una cubierta gaseosa adecuada y un control del aporte de calor para limitar la decoloración y el impacto en la resistencia a la corrosión de la superficie.
Buenas prácticas de preparación
- desengrasa la superficie y elimina el polvo, las huellas dactilares y los restos de la lámina protectora;
- utiliza herramientas abrasivas y cepillos destinados exclusivamente al acero inoxidable;
- evita el contacto con mesas, abrazaderas y herramientas contaminadas que se hayan utilizado anteriormente con acero al carbono;
- asegura una sujeción estable, especialmente en chapas finas propensas a ondularse;
- tras la soldadura, evalúa la necesidad de limpiar, decapar o pasivar según los requisitos de la pieza.
¿Cómo seleccionar los ajustes de una soldadora láser?
No existe un único conjunto de parámetros para el aluminio o el acero inoxidable. Los ajustes dependen, entre otros factores, del tipo y el espesor del material, el tipo de aleación, el diseño de la unión, la holgura, la posición de soldadura, la potencia de la fuente, las características del cabezal, el enfoque, la oscilación, el tipo de alambre y el gas de protección.
Parámetros más importantes del proceso
| Parámetro | Significado | Síntomas de un ajuste demasiado bajo o insuficiente | Síntomas de una configuración demasiado alta o excesiva |
|---|---|---|---|
| Potencia del láser | Influye en la cantidad de energía que llega a la unión | Ausencia de fusión, soldadura inestable, unión incompleta | Fusión excesiva, hundimiento, decoloraciones o deformaciones |
| Velocidad de avance | Determina en parte la energía lineal | A una velocidad demasiado alta: fusión insuficiente | A una velocidad demasiado baja: sobrecalentamiento y cordón de soldadura ancho |
| Ancho de oscilación | Influye en la anchura de la pista y en la tolerancia de la unión | Cobertura insuficiente de la ranura o humectación incompleta de los bordes | Junta demasiado ancha, energía excesiva fuera del eje de la unión |
| Posición del foco | Influye en la distribución de la energía en la zona de soldadura | Concentración insuficiente de energía en el punto requerido | Concentración excesiva o inestabilidad del proceso, dependiendo de la configuración |
| Gas de protección | Protege el baño de fusión y la zona circundante a la soldadura | Oxidación, porosidad, decoloraciones y superficie inestable de la soldadura | Las turbulencias pueden alterar la protección y aspirar aire |
El método más seguro para la selección consiste en partir de los datos del fabricante del equipo o de un procedimiento homologado, y a continuación realizar pruebas con material del mismo espesor y tipo. Modifica los parámetros uno a uno, anota los resultados y evalúa la zona de fusión, la cara, el filete, las deformaciones y la repetibilidad.
Aluminio y acero inoxidable: pautas de selección
El aluminio suele requerir un balance energético diferente al del acero inoxidable del mismo espesor, ya que disipa el calor de forma intensa. El acero inoxidable es más propenso al sobrecalentamiento visible y a la aparición de decoloraciones, por lo que reviste especial importancia el control de la energía lineal y de la protección gaseosa. No se debe transferir el programa de un material a otro sin realizar pruebas tecnológicas.
Problemas habituales en la soldadura láser del aluminio
Porosidad de la soldadura
La porosidad puede estar relacionada con la humedad, el aceite, la suciedad, los óxidos, una protección gaseosa inadecuada o las propiedades de una aleación concreta. Se debe comenzar por volver a limpiar el material, comprobar los materiales de aportación y verificar las condiciones de suministro de gas.
Falta de fusión o falta de unión de los bordes
La causa puede ser una energía lineal demasiado baja, una velocidad excesiva, un enfoque incorrecto, una separación entre bordes demasiado grande o un guiado incorrecto del cabezal. La corrección debe realizarse de forma gradual, tras comprobar previamente el ajuste de la unión.
Fusión excesiva y hundimiento de la soldadura
Este síntoma puede indicar un exceso de energía aplicada al material, un avance demasiado lento o una estrategia de oscilación inadecuada. También conviene evaluar si la geometría de la unión requiere alambre adicional u otra preparación de los bordes.
Grietas
Algunas aleaciones y diseños de unión son más propensos a sufrir fisuras en caliente. En tal caso, no basta con modificar únicamente la potencia. Es necesario comprobar el tipo de material, el estado de suministro, el diseño de la unión, el material de aportación y el procedimiento tecnológico.
Problemas habituales en la soldadura láser de acero inoxidable
Decoloraciones térmicas
Las decoloraciones oscuras, azules o violetas pueden indicar un sobrecalentamiento, una protección gaseosa insuficiente o un suministro de gas incorrecto en la zona de soldadura. Dependiendo de los requisitos de la pieza, puede ser necesario realizar posteriormente una limpieza química o mecánica, o bien una pasivación, de acuerdo con el procedimiento adecuado.
Deformación de chapas finas
El láser suele limitar el aporte de calor, pero los componentes finos pueden seguir deformándose. Para evitarlo, es útil: una sujeción adecuada, un orden correcto de soldadura, la reducción de la energía lineal y la realización de pruebas en una geometría representativa de la pieza.
Soldadura irregular o discontinua
Las causas más frecuentes son la suciedad, una separación variable, un guiado inestable del cabezal, componentes de desgaste desgastados o un ajuste inadecuado del foco y del gas. En primer lugar, hay que comprobar la preparación de la unión y, solo después, realizar ajustes más importantes en los parámetros.
Contaminación de la superficie con hierro
El contacto con herramientas utilizadas para el acero al carbono puede transferir partículas de hierro al acero inoxidable. En un entorno corrosivo, esto puede deteriorar el aspecto y la resistencia de la superficie; por ello, la separación de las herramientas forma parte de las buenas prácticas en el taller.
Gas de protección y calidad de la soldadura
El gas de protección ayuda a limitar el contacto del metal incandescente con la atmósfera. En muchas aplicaciones se utiliza argón, aunque la elección del gas concreto, la boquilla, la dirección de suministro y el caudal debe basarse en las instrucciones del sistema y en las pruebas realizadas.
Un caudal demasiado bajo puede empeorar la protección, mientras que uno demasiado alto no siempre mejora el resultado: puede provocar turbulencias y la aspiración de aire del entorno. No solo importa el valor del caudal, sino también la pureza del gas, la estanqueidad de la instalación, el estado de los conductos y la correcta orientación de la boquilla respecto al baño de fusión.
Pruebas tecnológicas y control de calidad
Antes de iniciar la producción, realiza una serie de ensayos con material que se corresponda con la pieza real. La evaluación no debe limitarse al aspecto de la superficie. En función de los requisitos, conviene comprobar también la fusión, la geometría de la sección transversal, la posible porosidad, las deformaciones y la resistencia de la unión.
- Prepare muestras del mismo tipo y espesor de material.
- Desengrase y prepare las superficies tal y como se hace en la producción.
- Establezca el punto de partida de acuerdo con las instrucciones del equipo o el procedimiento.
- Modifica un único parámetro y anota el resultado.
- Evalúa la soldadura visualmente y mediante el método adecuado para la calidad requerida.
- Apruebe los ajustes solo después de obtener resultados repetibles.
En una producción que se preocupe por la calidad, conviene elaborar o aplicar las instrucciones tecnológicas y las normas de cualificación del proceso adecuadas para el sector, el cliente o el diseño en cuestión.
¿Cuándo es una buena opción la soldadora láser?
La tecnología láser da buenos resultados en la producción en la que prima la estética de la soldadura, la reducción de deformaciones, la repetibilidad y un tiempo de procesamiento reducido. Puede resultar especialmente útil para espesores finos y medios, uniones bien preparadas y series de piezas con una geometría estable.
Sin embargo, no siempre sustituye a los procesos TIG, MIG o MAG. En el caso de ranuras amplias, secciones transversales muy gruesas, requisitos específicos de los materiales o trabajo en condiciones difíciles de controlar, el método de arco puede ser más adecuado o servir de complemento al proceso. La elección debe basarse en una prueba tecnológica y en la calidad esperada, y no únicamente en la potencia declarada del equipo.
Preguntas frecuentes (FAQ)
¿El aluminio requiere más potencia que el acero inoxidable?
A menudo requiere un equilibrio energético diferente debido a su alta conductividad térmica, pero no se pueden determinar los ajustes basándose únicamente en el nombre del material. También influyen el espesor, la aleación, la ranura, el cabezal, la velocidad y la estrategia de soldadura.
¿Siempre se necesita alambre de relleno para soldar aluminio?
No siempre. La decisión depende del diseño de la unión, la ranura, la geometría esperada de la soldadura, el espesor y los requisitos de calidad. El alambre puede ser necesario cuando hay que rellenar la ranura u obtener una forma concreta de la soldadura.
¿Por qué el acero inoxidable cambia de color tras la soldadura láser?
Las decoloraciones suelen estar relacionadas con la energía térmica y la protección con gas. Es necesario verificar la pureza, el suministro de gas, el desplazamiento del cabezal y los parámetros. Dependiendo del uso previsto del elemento, puede ser necesaria una limpieza o pasivación posterior.
¿Se pueden copiar los ajustes de otra soldadora láser?
No se debe hacer sin realizar pruebas previas. Las diferencias en la fuente, el cabezal, la óptica, el software, el estado de los consumibles, el gas y la geometría de la unión pueden alterar significativamente el resultado.
Resumen
La soldadura láser de aluminio y acero inoxidable puede garantizar una alta calidad estética y la repetibilidad de las soldaduras, pero requiere un control exhaustivo de todo el proceso. El aluminio requiere un cuidado especial para eliminar impurezas y óxidos, mientras que el acero inoxidable necesita protección contra el sobrecalentamiento, las decoloraciones y la contaminación por hierro.
Lo más importante es: un puesto de trabajo seguro, la limpieza del material, un ajuste estable, un gas correctamente seleccionado, pruebas tecnológicas y la documentación de los ajustes aprobados. Solo la combinación de estos elementos permite aprovechar las posibilidades de la soldadora láser en la producción.
