

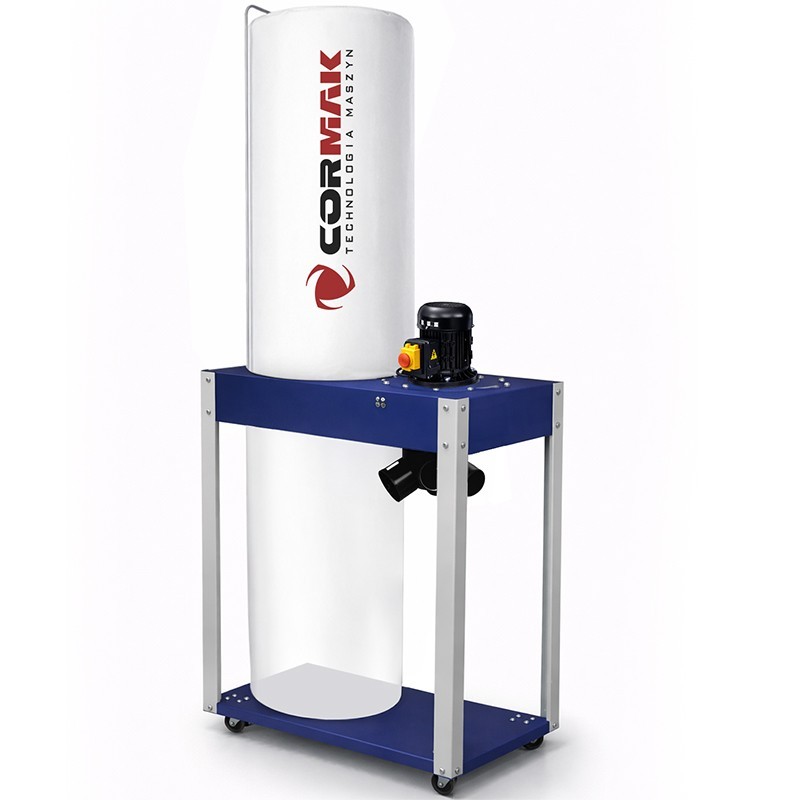
Los sistemas de extracción de serrín, virutas y polvo son de gran importancia en cualquier taller de carpintería, aserradero, taller de herramientas para madera y empresa de producción dedicada al mecanizado de la madera. Su función consiste en eliminar eficazmente los residuos de las proximidades de las máquinas, mejorar la limpieza de los puestos de trabajo, reducir la concentración de polvo y contribuir a la seguridad laboral de los operarios.
Los sistemas de extracción de serrín, virutas y polvo son de gran importancia en cualquier taller de carpintería, aserradero, taller de herramientas para madera y empresa de producción en la que se realice el mecanizado de la madera. Su función es eliminar eficazmente los residuos de las proximidades de las máquinas, mejorar la limpieza de los puestos de trabajo, reducir la acumulación de polvo y contribuir a la seguridad laboral de los operarios.
El problema surge cuando el sistema está mal diseñado o mal instalado. Incluso un sistema de extracción de virutas eficiente puede funcionar peor y consumir más energía si los conductos presentan una gran resistencia al flujo, hay fugas o los diámetros de los tubos no se ajustan al funcionamiento real de las máquinas.
A continuación, analizamos cinco errores de montaje que suelen provocar pérdidas de energía, una disminución de la eficacia de la extracción y un aumento de los costes de funcionamiento del sistema de desempolvado.
¿Por qué el montaje de un sistema de extracción influye en el consumo de energía?
El sistema de extracción de serrín debe generar un caudal de aire adecuado para transportar eficazmente los residuos desde la máquina hasta la bolsa, el filtro, el ciclón o el depósito. Si la instalación ofrece una resistencia excesiva, el ventilador tiene que trabajar más y la eficacia de la aspiración en la máquina disminuye. En la práctica, esto se traduce en un mayor consumo de energía y un peor rendimiento en la eliminación de polvo.
Entre otros factores, la resistencia al flujo viene determinada por la longitud de los conductos, el número de codos, el diámetro de los tubos, la calidad de las uniones, el estado de los filtros, el número de ramales abiertos y la forma de conexión de las máquinas. Por eso, la potencia del sistema de extracción por sí sola no es suficiente. Lo que cuenta es todo el sistema: el equipo, las tuberías, las válvulas, los filtros y los puntos de recogida de polvo.
Error 1: recorrido de los conductos demasiado largo
Uno de los errores más comunes es trazar un recorrido demasiado largo y complicado para las tuberías de extracción. Cada metro adicional de conducto aumenta la resistencia al flujo de aire. Cuanto más largo sea el recorrido desde la máquina hasta el sistema de aspiración, más energía se necesitará para transportar el serrín, las virutas y el polvo.
El problema es especialmente evidente en los talleres en los que el sistema de aspiración se ha instalado en un lugar aleatorio y los conductos se han tendido hasta las máquinas por la ruta más cómoda, pero no la más corta. Esta disposición puede provocar una menor potencia de succión al final de la instalación, la obstrucción de los conductos y la necesidad de que el sistema de extracción funcione con mayor carga.
¿Cómo evitarlo?
- planifica un recorrido lo más corto posible desde la máquina hasta el sistema de extracción;
- coloca el sistema de extracción en un lugar que permita acortar los tramos principales de la instalación;
- evita el tendido innecesario de tuberías por el techo, por el perímetro de la nave o a través de varias zonas de trabajo;
- en instalaciones más grandes, plantéate dividirlas en secciones o establecer varios puntos de aspiración.
Un recorrido corto y recto de las tuberías supone menores pérdidas de presión, un mejor rendimiento de aspiración y un uso más eficiente de la energía consumida por el ventilador.
Error 2: demasiados codos cerrados
Los codos, las derivaciones y los cambios de dirección son a veces necesarios, pero su exceso supone una gran carga para la instalación. Son especialmente perjudiciales los codos cerrados de 90°, que provocan remolinos de aire, descensos en la velocidad de transporte y acumulación local de serrín.
Cada cambio brusco de dirección supone una carga adicional para el ventilador. El sistema puede entonces consumir energía, pero parte de esta se pierde en superar resistencias innecesarias en lugar de destinarse a la eliminación eficaz de las virutas de la máquina.
¿Cómo evitarlo?
- utiliza curvas suaves con el mayor radio posible;
- limita al mínimo el número de cambios de dirección;
- evita instalar varios codos seguidos;
- selecciona las T y las derivaciones de manera que el flujo sea lo más fluido posible.
Cuantas menos curvas bruscas haya en la instalación, más fácil será mantener un flujo de aire adecuado y el transporte de residuos sin un consumo excesivo de energía.
Error 3: diámetro de los conductos mal elegido
Un diámetro incorrecto de los conductos es uno de los errores más costosos en las instalaciones de extracción de serrín. Los conductos demasiado pequeños aumentan la resistencia al flujo, por lo que el ventilador tiene que trabajar más. Por su parte, un diámetro demasiado grande puede reducir la velocidad de transporte del aire, lo que favorece la acumulación de serrín y virutas en los conductos.
En la práctica, ambos casos son desfavorables. Un diámetro demasiado pequeño obstruye la instalación, mientras que uno demasiado grande puede provocar problemas en el transporte de residuos. Otro error son los estrechamientos y ensanchamientos repentinos, que perturban el flujo y aumentan las pérdidas de energía.
¿Cómo evitarlo?
- selecciona los diámetros en función de la capacidad de extracción y del caudal requerido para cada máquina concreta;
- tenga en cuenta el número de máquinas que funcionan al mismo tiempo;
- evita las reducciones, los estrechamientos y los tramos largos de mangueras de diámetro pequeño;
- para instalaciones más grandes, elabora un proyecto que tenga en cuenta las resistencias al flujo y la velocidad de transporte.
El diámetro de los tubos debe adaptarse al tipo de residuo, a la longitud de la instalación y a los parámetros del sistema de extracción. El polvo fino de una lijadora requiere unas condiciones diferentes a las de las virutas más pesadas de una cepilladora, una fresadora o una sierra.
Error 4: fugas en la instalación
Cada fuga supone una pérdida de potencia de aspiración. Las abrazaderas mal apretadas, los racores mal ajustados, las mangueras dañadas, los codos agrietados o las derivaciones con fugas provocan la aspiración de aire extraño. El sistema de extracción consume energía, pero solo una pequeña parte de esa energía se aplica donde debería: en la boca de conexión de la máquina.
Las fugas son especialmente problemáticas en instalaciones que se amplían por etapas. Tras varias modernizaciones, traslados de máquinas y la incorporación de nuevas ramificaciones, el sistema puede presentar numerosos puntos débiles que reducen gradualmente la eficacia de la depuración de polvo.
¿Cómo evitarlo?
- revisa periódicamente las abrazaderas, los racores, las derivaciones y las mangueras flexibles;
- sustituya los tramos de conductos agrietados o deteriorados;
- selle las uniones siguiendo las recomendaciones del fabricante de los componentes de la instalación;
- comprueba el funcionamiento de todo el sistema después de cada modificación.
Una instalación hermética permite aprovechar mejor el rendimiento del sistema de extracción, mejora la eficacia de la recogida de polvo y reduce las pérdidas innecesarias de energía.
Error 5: falta de válvulas de cierre en las máquinas que no se utilizan
En muchos talleres, un único sistema de aspiración da servicio a varios puestos de trabajo. Si no hay válvulas de cierre en las derivaciones, el aire también se aspira de las máquinas que no están funcionando en ese momento. Esto provoca una disminución de la fuerza de succión en la máquina que se está utilizando y una carga innecesaria para todo el sistema.
La falta de válvulas de cierre suele llevar a que los operarios aumenten el tiempo de funcionamiento del sistema de extracción o acepten una menor eficacia en la eliminación del serrín. En ambos casos, los costes aumentan: ya sea por un mayor consumo de energía o por peores condiciones de trabajo y una limpieza más frecuente.
¿Cómo evitarlo?
- instala válvulas de cierre en cada ramificación que va a la máquina;
- cierra los tramos de la instalación que no se utilicen;
- en sistemas más grandes, plantéate utilizar válvulas automáticas vinculadas al arranque de la máquina;
- comprueba periódicamente que las compuertas se cierren correctamente y no se atasquen por el polvo.
Las compuertas bien utilizadas dirigen el flujo hacia donde se necesita en cada momento. Se trata de una solución sencilla que puede mejorar significativamente la eficiencia de la instalación.
¿Qué más conviene comprobar en una instalación de extracción de serrín?
Los cinco errores descritos son las causas más frecuentes de pérdida de energía, pero no las únicas. El estado de los filtros, la capacidad de las bolsas o los depósitos, la elección del ventilador, la longitud de las mangueras flexibles y la forma de conectar los racores en las máquinas también influyen en la eficacia del sistema.
- Filtros: un filtro obstruido aumenta la resistencia al flujo y reduce la eficacia de la aspiración.
- Bolsas y depósitos: una bolsa o un depósito demasiado lleno dificulta el flujo de aire.
- Mangueras flexibles: son cómodas, pero a menudo generan mayor resistencia que los tubos lisos.
- Disposición de las máquinas: una distribución bien planificada del taller puede acortar la instalación y reducir el número de codos.
- Mantenimiento: la revisión periódica de la instalación ayuda a detectar problemas antes de que generen costes elevados.
Errores más comunes y cómo evitarlos
| Error | Consecuencia | ¿Cómo evitarlo? |
|---|---|---|
| Recorrido demasiado largo de los conductos | Mayor resistencia y disminución de la eficacia de succión | Planificar una instalación lo más corta y recta posible |
| Codos pronunciados | Remolinos, pérdidas de presión, acumulación de virutas | Utilizar curvas suaves y limitar los cambios de dirección |
| Diámetro inadecuado de los tubos | Obstaculización del flujo o velocidad de transporte demasiado baja | Seleccionar los diámetros en función del caudal, las máquinas y el tipo de residuo |
| Fugas | Aspiración de aire extraño y pérdida de potencia de aspiración | Comprobar las uniones, las abrazaderas, las mangueras y los racores |
| Falta de válvulas de cierre | Caudal innecesario a través de puestos en desuso | Instalar y cerrar las válvulas en las máquinas inactivas |
Resumen
Las mayores pérdidas de energía en las instalaciones de extracción de serrín suelen deberse a errores sencillos: conductos demasiado largos, codos pronunciados, diámetros mal elegidos, fugas y falta de válvulas de cierre en las máquinas que no se utilizan. Cada uno de estos elementos aumenta la resistencia al flujo o hace que la energía de extracción no se utilice donde se necesita.
Una instalación bien diseñada para la aspiración de serrín, virutas y polvo permite mejorar la eficacia de la depuración, reducir las pérdidas de energía y aumentar el confort de trabajo durante el mecanizado de la madera. Merece la pena analizar no solo el sistema de extracción en sí, sino todo el sistema: desde la toma de la máquina, pasando por los conductos y las válvulas, hasta la filtración y la recogida de residuos.
