

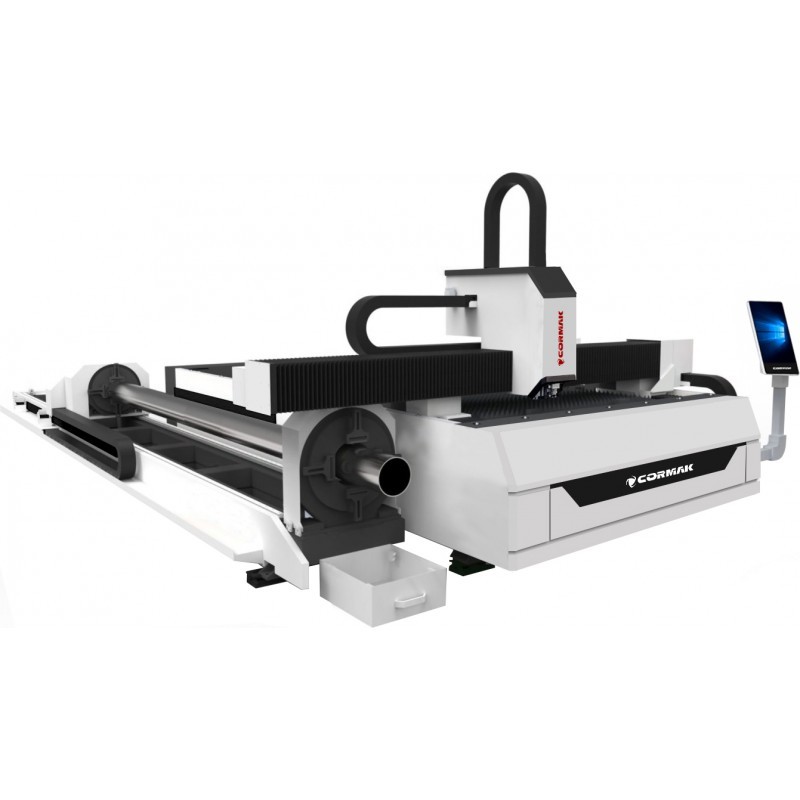
¿Es mejor una máquina de corte láser o una cortadora de plasma para trabajar chapa metálica? El láser ofrece contornos precisos y puede reducir los acabados posteriores, mientras que el plasma resulta competitivo para componentes estructurales gruesos. Compara materiales, espesores, tolerancias y costes totales de fabricación.
La elección entre una máquina de corte láser y una cortadora de plasma empieza con tres preguntas: ¿qué metal se procesa más a menudo, cuál es su espesor y qué tolerancias debe cumplir la pieza terminada? Estos criterios son mucho más útiles que las afirmaciones generales sobre cuál de las dos tecnologías es superior.
Ambos métodos se utilizan en la fabricación industrial, pero difieren en calidad del borde, velocidad para distintos espesores, inversión y mantenimiento. El láser de fibra destaca por su precisión y repetibilidad. El plasma puede ser económico para elementos estructurales gruesos que después serán soldados. Compara los láseres de fibra FIBER cerrados con los equipos de corte por plasma CNC según las necesidades reales.
Material: ¿qué metal cortas más a menudo?
Un láser de fibra FIBER permite cortar distintas chapas, entre ellas acero al carbono, acero inoxidable y aluminio, si se eligen correctamente la potencia y el gas de proceso. Se utiliza para carcasas, paneles, piezas de montaje y componentes destinados al plegado. Los materiales y espesores admisibles deben comprobarse en la ficha de cada fuente y cabezal.
El corte por plasma requiere un material conductor de electricidad. Permite trabajar acero estructural, inoxidable y aluminio para producir bastidores, soportes y bases de máquinas. Si posteriormente se va a soldar la pieza, un borde menos fino puede resultar aceptable.
No todas las máquinas cortan cualquier aleación de la misma manera. Influyen la conductividad térmica, la reflectividad, los parámetros de proceso y las recomendaciones del fabricante. En la fabricación con diferentes metales conviene preparar muestras y comparar los cortes.
Espesor de chapa y productividad
En chapas finas y muchos espesores intermedios, el láser puede combinar alta velocidad, ranura estrecha y precisión en los contornos. Es especialmente útil para numerosos agujeros, recortes pequeños y radios reducidos. Como ejemplo, el láser FIBER LF3015C dispone de una zona de trabajo prevista para chapas de 3000 × 1500 mm.
El plasma puede ser atractivo para chapas más gruesas y componentes estructurales, sobre todo cuando no es imprescindible una ranura muy estrecha. No existe, sin embargo, un límite de espesor universal a partir del cual el plasma siempre sea mejor. Los láseres industriales de elevada potencia también cortan chapas gruesas. Importan la potencia, calidad requerida, gases, perforación y organización de la producción.
Distingue el espesor máximo que una máquina puede atravesar del espesor en el que ofrece calidad y rentabilidad aceptables. Compara el tiempo necesario para completar un pedido entero y no solo la velocidad sobre un tramo recto.
Tolerancias y precisión dimensional
Cuando una pieza necesita agujeros de montaje precisos, debe encajar con otros componentes o va directamente al plegado, el láser suele ofrecer mayor precisión y repetibilidad. Una ranura de corte estrecha facilita las geometrías pequeñas. Las tolerancias concretas dependen, no obstante, de la máquina, el material y los ajustes.
Para estructuras soldadas con desviaciones admisibles mayores, un sistema de plasma CNC puede ofrecer precisión suficiente a un coste competitivo. Los equipos modernos también realizan trabajos repetibles. No debe confundirse el corte por plasma automatizado con un corte manual poco controlado.
Calidad del borde y operaciones posteriores
El láser suele producir ranuras más estrechas y bordes más limpios, lo que puede reducir el desbarbado y el amolado antes de montaje, pintura o plegado. Esto no garantiza la ausencia completa de rebabas: también influyen el gas, la boquilla, el enfoque, el espesor y el programa de corte.
Después del plasma puede ser necesario eliminar escoria o corregir el borde con mayor frecuencia, especialmente cuando se exige buena apariencia. Si la pieza va a soldarse o mecanizarse después, la etapa adicional puede resultar aceptable. Compara el tiempo total hasta conseguir la pieza acabada, no solo su aspecto inmediatamente después del corte.
Costes de inversión y explotación
Un equipo de plasma suele exigir una inversión inicial menor que un láser industrial FIBER, por lo que puede ser adecuado para talleres de estructuras metálicas. El láser generalmente cuesta más, pero en series de piezas precisas puede reducir los acabados, las pérdidas de material y el coste por unidad.
El cálculo debe incluir programación, anidado de piezas, perforaciones, tiempo de corte, energía, gas o aire comprimido, consumibles, extracción de humos, mano de obra y amolado posterior. El coste de una pieza estructural grande puede ser muy diferente al de cientos de componentes pequeños.
Ambos procesos requieren protecciones adecuadas, ventilación y procedimientos seguros. El láser exige controlar la radiación y las reflexiones; el plasma produce radiación del arco, ruido, humos y chispas. La protección y el mantenimiento forman parte de los costes totales.
¿Cuándo conviene una máquina de corte láser?
Una máquina de corte láser es especialmente útil para chapas finas y medias, contornos exactos, numerosos agujeros y piezas con buena calidad visual del borde. Es adecuada para carcasas, paneles, piezas destinadas al plegado y fabricación en serie con pocas operaciones posteriores.
Para producciones exigentes puede considerarse el láser FIBER 3015P frente a otras configuraciones de potencia y mesa. La potencia de la fuente debe ajustarse al metal, los espesores y el número de piezas necesarias por turno, no elegirse únicamente por ser la mayor disponible.
¿Cuándo conviene una cortadora de plasma?
Una cortadora de plasma es apropiada para chapas gruesas y componentes que después se soldarán, cuando las tolerancias y el aspecto del borde son menos exigentes. Puede resultar económica para caldererías, talleres de reparación y fabricantes de bastidores o soportes.
Al seleccionar el equipo comprueba el espesor de corte de calidad, el máximo de separación, el ciclo de trabajo y la compatibilidad CNC. Examina las fuentes de plasma para corte de metales junto con los requisitos de mesa, antorcha y suministro de aire comprimido.
Conclusión
No existe un único procedimiento ideal para todas las empresas. El láser suele destacar cuando se necesitan tolerancias estrictas, geometrías complejas y pocos acabados. El plasma puede ser más económico para piezas estructurales gruesas con requisitos menos estrictos. En fábricas diversificadas ambas tecnologías pueden complementarse.
Antes de invertir reúne planos representativos, materiales, espesores y tolerancias. Compara muestras cortadas, tiempos completos de fabricación y todos los gastos. Así la elección se basará en el perfil real de producción y no en la idea simplificada de que el láser solo es preciso y el plasma solo sirve para grandes espesores.
