

La recuperación elástica de la chapa es un fenómeno natural que se produce al liberar la presión del punzón. El material recupera parcialmente su forma original, por lo que el ángulo real de la pieza acabada puede diferir del ángulo ajustado en la máquina. Por ejemplo, una pieza doblada a 88° puede abrirse hasta los 90° requeridos al sacarla del troquel.
La recuperación elástica de la chapa es un fenómeno natural que se produce al liberar la presión del punzón. El material recupera parcialmente su forma original, por lo que el ángulo real de la pieza acabada puede diferir del ángulo ajustado en la máquina. Por ejemplo, una pieza doblada a 88° puede abrirse hasta los 90° requeridos al sacarla del troquel.
En una producción puntual, una pequeña desviación no suele suponer un problema. Sin embargo, en la producción en serie, afecta al montaje, a la estanqueidad de las uniones, a la geometría de las carcasas y al aspecto del producto acabado. Un ángulo incorrecto puede dificultar el atornillado de los elementos, la colocación de los herrajes o el ensamblaje de las piezas tras las operaciones tecnológicas posteriores.
La deformación por resorte no se puede eliminar por completo, pero sí se puede limitar su influencia en el resultado del plegado. Son fundamentales: el tipo de material, su espesor, el radio de plegado, la selección de las herramientas, el método de trabajo y los ajustes correctos de la prensa plegadora CNC.
¿Qué es el efecto de resorte de la chapa?
Durante el plegado, la capa exterior de la chapa se estira, mientras que la interior se comprime. Al liberar la presión, parte de las tensiones elásticas desaparece. El material tiende entonces a recuperar parcialmente su forma original, lo que provoca un cambio en el ángulo.
En la práctica, esto significa que a menudo es necesario doblar la pieza un poco más de lo que indican las dimensiones finales. A esta corrección se le denomina sobrepliegue. Su valor no es constante, ya que depende del material, el espesor, la anchura de la ranura en V, el radio del punzón y la forma de llevar a cabo el proceso.
Una misma prensa plegadora, un mismo punzón y una misma matriz pueden dar resultados diferentes con acero al carbono, acero inoxidable y aluminio. Por ello, en el caso de piezas de precisión, no se debe confiar únicamente en los ajustes predeterminados. Es imprescindible realizar una prueba tecnológica con un lote real de material.
El material y sus propiedades
El tipo de material es uno de los factores más importantes que influyen en el plegado de la chapa. El acero de construcción estándar suele comportarse de forma predecible y permite obtener fácilmente un ángulo repetible. El acero inoxidable tiene mayor elasticidad, por lo que, con el mismo espesor, a menudo requiere un mayor ángulo de plegado.
El aluminio también puede presentar un efecto de rebote notable, especialmente en las aleaciones más duras. Al mismo tiempo, es más propenso a sufrir daños superficiales. Limitar el efecto de rebote reduciendo el radio de forma demasiado agresiva puede provocar grietas, arañazos o deformaciones superficiales.
El límite de plasticidad del material también es importante. Cuanto mayor es la resistencia de la chapa, mayor es la parte de energía que se puede recuperar tras la descarga. Por lo tanto, las chapas de alta resistencia, el acero inoxidable y algunas aleaciones de aluminio requieren un mayor control del proceso que el acero negro común.
El espesor de la chapa y las dimensiones reales del material
El espesor de la chapa influye en el radio interior, la presión necesaria y el ángulo final tras la relajación. En la producción en serie hay que tener en cuenta que el espesor nominal del material no siempre coincide con el valor real. Una chapa descrita como de 2 mm puede presentar una ligera desviación que modificará su comportamiento durante el plegado.
Si el siguiente lote de material procede de otro proveedor o presenta propiedades diferentes, puede ser necesario revisar las correcciones guardadas anteriormente. Por eso es tan importante inspeccionar la primera pieza tras cambiar de lote de chapa. Esto permite corregir rápidamente los ajustes antes de que se produzcan más piezas no conformes.
Dirección de laminación y preparación de la pieza
La dirección de laminación de la chapa puede influir en el resultado del plegado. El material presenta una estructura diferente a lo largo y a lo ancho de la dirección de laminación. En el caso de piezas exigentes, conviene mantener una orientación constante de la chapa, para que las piezas sucesivas se plieguen en condiciones comparables.
Plegar una vez a lo largo y otra a lo ancho de la dirección de laminación puede dar lugar a ligeras diferencias en el ángulo, incluso con los mismos ajustes de la prensa. En la producción en serie, resulta útil marcar claramente la dirección del material y aplicar un procedimiento fijo de preparación de la pieza.
Antes del plegado, hay que eliminar de la superficie las impurezas gruesas, las rebabas y las irregularidades tras el corte. Un borde mal preparado tras un corte inadecuado puede no ajustarse correctamente a la matriz, lo que aumenta la variabilidad del proceso.
Radio de plegado y selección de la matriz
El radio de plegado influye directamente en el efecto de resorte. Con un radio mayor, el material se deforma más suavemente, por lo que recupera más fácilmente su forma original. Un radio menor suele limitar el efecto de resorte, pero requiere mayor fuerza y puede aumentar el riesgo de rotura en la cara exterior del pliegue.
El radio del punzón debe adaptarse al tipo de chapa, a su espesor y a los requisitos de la pieza acabada. Un radio demasiado pequeño puede dañar el material, mientras que uno demasiado grande puede aumentar la desviación angular tras la relajación.
La anchura de la ranura en V de la matriz también es importante. Una abertura más ancha de la matriz suele aumentar el radio de plegado y puede provocar un mayor efecto de rebote. Una matriz más estrecha permite deformar el material con mayor intensidad, pero aumenta la presión necesaria. Una ranura en V demasiado pequeña puede sobrecargar la máquina, las herramientas y la pieza a mecanizar.
La selección de herramientas debe basarse en la tabla de herramientas del fabricante, los datos del material y las pruebas realizadas con piezas reales. Especialmente en piezas largas, un conjunto adecuado de punzón y matriz ayuda a mantener el ángulo a lo largo de toda la longitud de la curvatura.
El sobrepliegue como corrección básica del ángulo
El método más utilizado para compensar el efecto de resorte es el sobrepliegue. Si se desea que la pieza final tenga un ángulo de 90°, el operario ajusta un ángulo menor, por ejemplo, 87° u 88°. Al liberar la presión, el material se abre parcialmente y alcanza un valor cercano al requerido.
El valor exacto de la sobrepliegue debe determinarse mediante pruebas tecnológicas. No conviene aplicar una misma corrección a todos los materiales. El acero inoxidable, el aluminio y las chapas de alta resistencia pueden requerir ajustes distintos a los del acero de construcción del mismo espesor.
La prensa plegadora CNC facilita el trabajo, ya que permite guardar las correcciones comprobadas en el programa. De este modo, las series posteriores se pueden fabricar más rápido y con mayor repetibilidad.
Método de plegado y efecto de resorte
En el plegado en aire, la chapa entra en contacto principalmente con los bordes de la matriz y la punta del punzón. Se trata de un método rápido, flexible y muy utilizado en la producción. Permite realizar diferentes ángulos con el mismo juego de herramientas, pero es más susceptible a las variaciones derivadas de las propiedades del material.
El plegado hasta el fondo ofrece un mayor control, ya que el material se presiona con más fuerza contra la forma de la matriz. Puede reducir el efecto de rebote en comparación con el plegado en aire, pero requiere un utillaje ajustado con mayor precisión.
El efecto de rebote más reducido se obtiene con el estampado, también denominado «coining». En este método, el material se deforma intensamente en la zona de plegado. Sin embargo, esto requiere una presión mucho mayor, por lo que no siempre resulta viable desde el punto de vista económico y tecnológico.
Ajustes de la prensa plegadora CNC
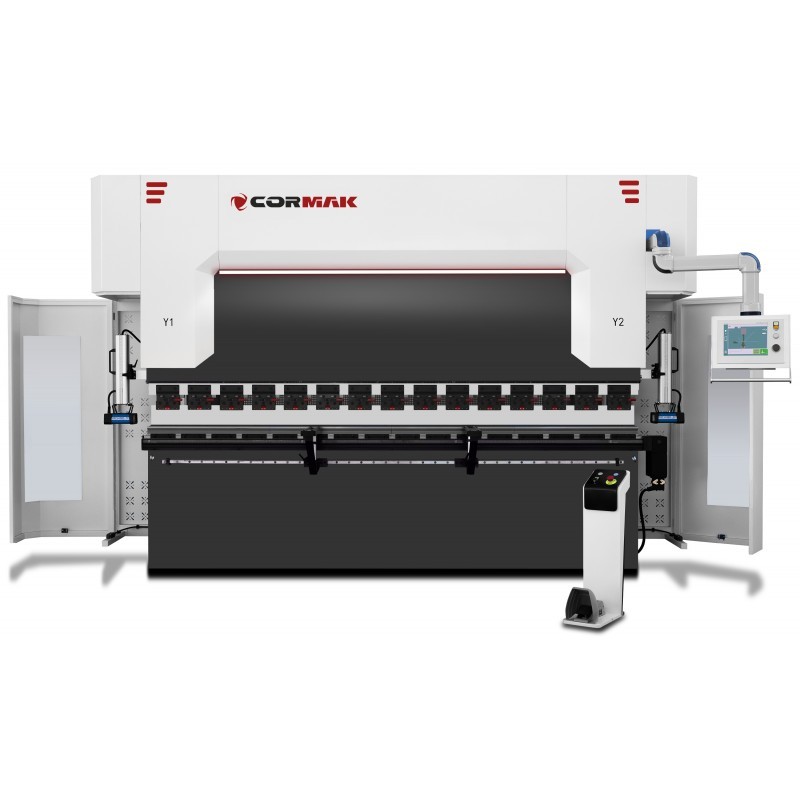
Una prensa plegadora CNC moderna permite guardar programas específicos para determinados materiales y piezas. El operario puede ajustar la corrección del ángulo, la posición de los topes, la profundidad de descenso del punzón y los parámetros de compensación. Esto facilita la reproducción de ajustes probados en lotes posteriores.
Ni siquiera un programa bien preparado sustituye a la comprobación de la primera pieza. Tras el primer plegado, hay que medir el ángulo, compararlo con los requisitos y, si es necesario, introducir una corrección. En la producción en serie, conviene controlar las muestras también durante el proceso, especialmente tras un cambio de lote de material o de herramientas.
En el caso de piezas largas, la compensación de la flexión de la viga reviste gran importancia. Sin ella, la pieza puede presentar un ángulo diferente en los extremos y otro en el centro. El sistema de compensación mecánica o CNC ayuda a distribuir uniformemente la presión a lo largo de toda la longitud del plegado.
Estado de las herramientas y preparación del puesto de trabajo
El punzón y la matriz deben estar limpios, sin daños y correctamente ajustados. Las virutas, la suciedad, los restos de mecanizados anteriores o los daños en las superficies de trabajo pueden afectar al resultado del plegado. En el caso de piezas de precisión, incluso una pequeña irregularidad puede alterar el ángulo final.
También hay que comprobar que la chapa esté correctamente apoyada en los topes. Un apoyo incorrecto provoca un desplazamiento de la línea de plegado. Esto puede dar lugar a errores de montaje, incluso cuando el ángulo en sí es correcto.
La revisión periódica de las herramientas, la limpieza de la mesa de trabajo y el posicionamiento repetitivo de la pieza ayudan a reducir la variabilidad del proceso. En la producción en serie, conviene considerar estas actividades como un elemento fijo de la tecnología, y no como un control adicional que se realiza solo cuando surge un problema.
¿Cómo reducir el efecto de resorte en la práctica?
Los mejores resultados se obtienen combinando varias medidas. Hay que seleccionar el radio de plegado y la anchura de la matriz en función del tipo de chapa, realizar un plegado de prueba con el material real y registrar la corrección comprobada en el programa de la prensa.
- selecciona las herramientas en función del espesor y el tipo de chapa,
- controla el espesor real del material,
- ten en cuenta la dirección de laminación,
- realiza un plegado de prueba y mide la primera pieza,
- aplica el sobrepliegue adecuado,
- en piezas largas, utiliza la compensación de flexión,
- comprueba periódicamente el estado del punzón, la matriz y los topes.
En el caso de materiales difíciles, conviene probar diferentes métodos de plegado y evaluar cuál garantiza la menor desviación, preservando al mismo tiempo la seguridad de la pieza y de las herramientas.
Resumen
El efecto resorte de la chapa es una consecuencia natural del proceso de plegado. Su magnitud depende de las propiedades del material, el espesor, el radio de plegado, la anchura de la matriz, el método de trabajo y los ajustes de la máquina. No se puede eliminar por completo, pero sí se puede compensar eficazmente su efecto.
Lo más importante son las pruebas tecnológicas, la selección adecuada de las herramientas y el control de la primera pieza. Una prensa plegadora CNC bien ajustada, herramientas probadas y correcciones guardadas ayudan a mantener la repetibilidad, reducir los residuos y acelerar la producción de piezas plegadas.
