

¿Soldadora láser o MIG/MAG? Descubre qué tecnología de soldadura se adapta mejor a las necesidades de tu empresa. Comparamos velocidad, calidad del cordón, deformaciones térmicas, preparación de las piezas y costes de producción. Aprende cuándo merece la pena invertir en soldadura láser y cuándo el sistema MIG/MAG sigue siendo la opción más práctica.
Soldadora láser o MIG/MAG: ¿cuál elegir?
La soldadura MIG/MAG lleva muchos años siendo uno de los procedimientos más utilizados para unir metales en talleres y plantas industriales. Es una tecnología versátil, bien conocida por los operarios y relativamente tolerante con los ajustes imperfectos entre piezas. Sin embargo, cada vez más empresas se plantean incorporar soldadoras láser manuales, capaces de aumentar la velocidad de trabajo, reducir las deformaciones y disminuir la necesidad de tratamientos posteriores de los cordones.
La elección del equipo adecuado debe tener en cuenta el tipo de material, el espesor de las piezas, el volumen de producción, los requisitos de calidad y el coste total de la unión. Por ello, resulta útil conocer las posibilidades de las máquinas de soldadura láser CORMAK y compararlas con los equipos MIG/MAG convencionales.
¿Cómo funciona la soldadura MIG/MAG?
El procedimiento MIG/MAG utiliza un arco eléctrico que se genera entre el metal base y un hilo electrodo alimentado automáticamente. El electrodo consumible aporta el material necesario para formar la unión, mientras que el gas de protección evita que el baño de fusión entre en contacto con la atmósfera.
El método MIG emplea gases inertes, principalmente argón o mezclas adecuadas, y se utiliza, entre otras aplicaciones, para soldar aluminio. Por su parte, MAG emplea gases activos o mezclas apropiadas y está muy extendido en la soldadura de aceros estructurales.
La soldadura MIG/MAG es adecuada para estructuras pesadas, reparaciones y piezas con geometrías variables. No obstante, requiere controlar los parámetros eléctricos, la inclinación de la antorcha y la velocidad de avance. Un ajuste incorrecto puede provocar proyecciones, irregularidades, exceso de refuerzo del cordón y mayores deformaciones térmicas.
¿Por qué puede ser más productiva la soldadura láser?
Una soldadora láser utiliza un haz de luz concentrado con una elevada densidad de energía. Esto permite fundir rápidamente los bordes de las piezas y obtener un cordón estrecho, con un calentamiento relativamente reducido de las zonas próximas a la unión.
La menor zona afectada térmicamente ayuda a reducir las ondulaciones de las chapas finas, la torsión de las estructuras y las variaciones dimensionales. Es una ventaja importante en la fabricación de carcasas, armarios metálicos, depósitos, mobiliario de metal y elementos decorativos.
Cuando las uniones están correctamente preparadas, el láser puede permitir una velocidad de soldadura superior a la de MIG/MAG. En la fabricación en serie, reducir el tiempo de cada cordón puede aumentar la cantidad de piezas terminadas por turno. El rendimiento real depende, sin embargo, del espesor, la geometría de la junta y los parámetros del equipo.
Comparativa entre soldadura láser y MIG/MAG
| Criterio | Soldadura láser | MIG/MAG |
|---|---|---|
| Velocidad de soldadura | Potencialmente mayor con uniones bien preparadas | Versátil, depende de los parámetros y del número de pasadas |
| Zona afectada por el calor | Generalmente más estrecha | Generalmente más amplia |
| Aspecto del cordón | Estrecho y uniforme, a menudo con poco refuerzo | Normalmente más ancho, con posibles proyecciones |
| Tolerancia a separaciones | Requiere un ajuste más preciso | Tolera mejor separaciones mayores |
| Acabado posterior | Frecuentemente reducido | Limpieza y esmerilado más habituales |
| Inversión inicial | Generalmente superior | Generalmente inferior |
| Aplicaciones típicas | Producción en serie, chapa fina, piezas visibles | Estructuras, reparaciones y montaje |
La tabla refleja características habituales de ambas tecnologías. Los resultados concretos dependen de la máquina, el material, la preparación de la unión y la experiencia del operario.
Calidad del cordón y acabado posterior
Una de las principales ventajas de la soldadura láser es la posibilidad de producir cordones estrechos, uniformes y de buen aspecto. Una configuración correcta permite reducir las proyecciones, el exceso de material depositado y la necesidad de esmerilado intensivo.
En MIG/MAG, después de soldar puede ser necesario retirar proyecciones, nivelar la superficie del cordón y preparar la pieza para pintarla. Estas operaciones implican tiempo adicional, consumo de abrasivos y costes de mano de obra.
En la producción de barandillas, muebles metálicos, depósitos, carcasas y componentes de acero inoxidable, reducir las operaciones de acabado puede mejorar notablemente la rentabilidad. Sin embargo, un cordón estéticamente correcto no garantiza por sí solo una penetración y resistencia suficientes. Las uniones sometidas a requisitos de calidad deben verificarse según la documentación técnica.
Preparación de las piezas para soldar
La soldadura láser requiere bordes limpios, uniformes y ajustados con precisión. Antes de comenzar es necesario eliminar aceite, pintura, humedad, óxido, cascarilla y otras impurezas. También resulta esencial sujetar de forma estable las piezas.
En determinadas aplicaciones, un alimentador de hilo permite aportar material adicional y compensar pequeñas separaciones. Sin embargo, no sustituye una preparación correcta de la junta. Cuando es necesario girar o posicionar con precisión las piezas, los posicionadores de soldadura CORMAK pueden facilitar el trabajo y mejorar la repetibilidad.
MIG/MAG tolera mejor las uniones con un ajuste menos preciso y las separaciones mayores, aunque también exige una limpieza adecuada. Por eso sigue siendo una solución práctica para reparaciones, trabajos en obra y montaje de estructuras.
Materiales y espesores de soldadura
Ambas tecnologías pueden utilizarse para unir acero estructural, acero inoxidable y aluminio, siempre que se seleccionen correctamente el equipo, el gas protector y los parámetros tecnológicos.
El láser es especialmente interesante para chapas finas y de espesor medio, donde limitar el aporte térmico ayuda a conservar la geometría de la pieza. En el caso del aluminio es necesario considerar su elevada conductividad térmica, las características de la superficie y el riesgo de reflexión de la radiación láser.
Para piezas estructurales gruesas, separaciones grandes y uniones que requieren varias pasadas de relleno, MIG/MAG suele ofrecer mayor flexibilidad. El espesor máximo soldable con láser no depende únicamente de la potencia de la fuente, sino también del material, la geometría y la penetración necesaria.
Costes y rentabilidad de la inversión
La compra de una soldadora láser normalmente supone una inversión inicial mayor que la adquisición de un equipo MIG/MAG convencional. Sin embargo, para evaluar la rentabilidad hay que analizar el proceso completo, no solo el precio de la máquina o el tiempo empleado en realizar el cordón.
El cálculo debe incluir electricidad, hilo y gases, preparación de piezas, esmerilado, correcciones, mantenimiento, formación y medidas de seguridad de la instalación. Si la tecnología láser permite acortar varias etapas productivas, el coste inicial superior puede compensarse con un menor coste unitario por pieza.
La forma más fiable de comprobar la rentabilidad consiste en realizar pruebas con componentes reales y medir el tiempo total de fabricación, incluidos los controles de calidad.
Seguridad durante la soldadura
Las soldadoras láser manuales de alta potencia suelen clasificarse como equipos láser de clase 4. Tanto el haz directo como las reflexiones pueden causar lesiones graves en los ojos y la piel. Por tanto, el uso exclusivo de gafas de protección no garantiza una seguridad suficiente.
El puesto requiere una evaluación de riesgos, pantallas adecuadas o una zona láser controlada, restricciones de acceso, equipos de protección adaptados a la longitud de onda y personal formado. También son necesarios ventilación, extracción eficaz de humos de soldadura y medidas de prevención de incendios.
MIG/MAG presenta asimismo riesgos relacionados con la radiación del arco, las proyecciones, las superficies calientes, los humos y la electricidad. En ambos casos, la organización de una zona de trabajo segura forma parte de la inversión.
¿Cuándo elegir una soldadora láser?
La soldadura láser resulta especialmente interesante para empresas que:
- fabrican series periódicas y repetitivas,
- trabajan principalmente con chapas finas y de espesor medio,
- sueldan acero estructural, inoxidable o aluminio,
- quieren reducir las deformaciones térmicas,
- tienen costes elevados de esmerilado y retoques,
- necesitan aumentar la capacidad de producción,
- exigen cordones estéticos en componentes visibles.
Con piezas repetitivas y un proceso correctamente organizado, una soldadora láser manual puede mejorar el rendimiento y la estabilidad de la producción. Antes de invertir, conviene realizar pruebas con materiales representativos.
¿Cuándo es preferible MIG/MAG?
MIG/MAG sigue siendo una buena elección para talleres que realizan encargos variados, reparaciones, montajes y estructuras metálicas pesadas. Es especialmente práctica cuando las piezas presentan geometrías cambiantes o no es posible garantizar siempre un ajuste preciso de los bordes.
El menor coste inicial y la amplia disponibilidad de consumibles pueden resultar decisivos para las pequeñas empresas. En la fabricación de piezas únicas, una soldadora MIG/MAG tradicional puede ser más económica aunque el proceso de soldadura requiera más tiempo.
Conclusiones
No existe un único método de soldadura ideal para todas las aplicaciones. MIG/MAG destaca por su versatilidad, flexibilidad y mayor tolerancia frente a preparaciones menos precisas. La soldadura láser puede ofrecer velocidades superiores, menos deformaciones y una menor necesidad de acabado.
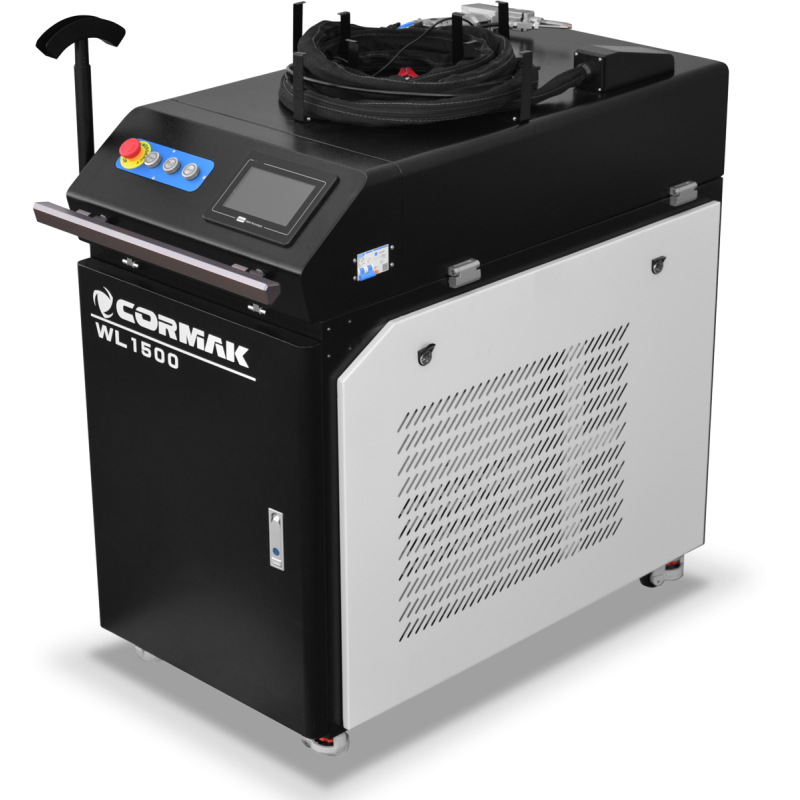
Para las empresas que realizan producción en serie es recomendable valorar una máquina láser adecuada. Un ejemplo es la soldadora láser CORMAK SL1500 3 en 1. Antes de comprar deben compararse las necesidades de producción, las prestaciones del equipo, los costes de seguridad del puesto y los resultados de las pruebas prácticas.
