

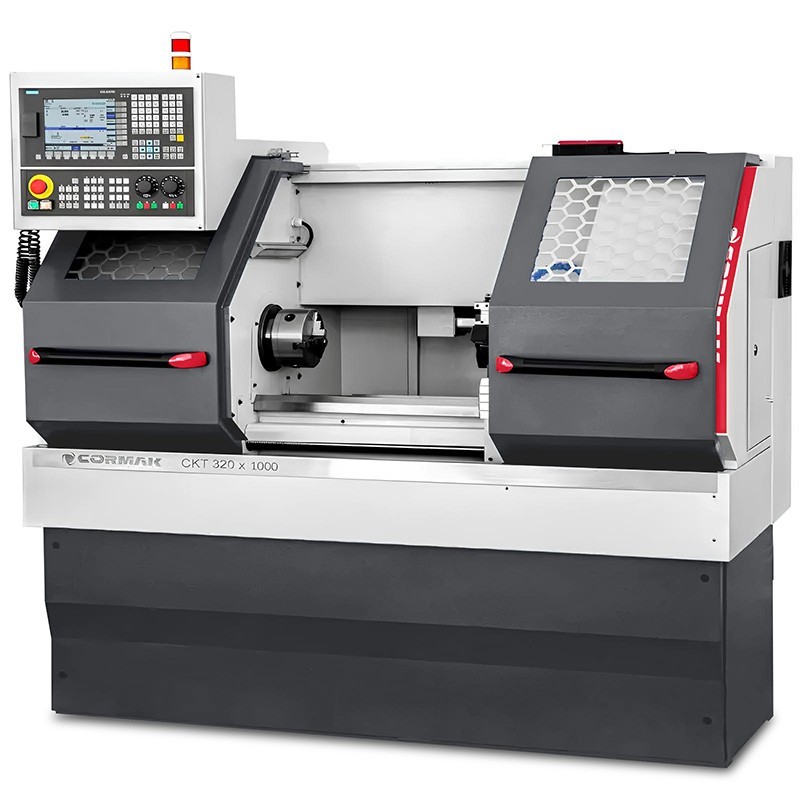
¿Torno convencional o CNC? La elección depende del tipo de piezas, las cantidades producidas, la repetibilidad requerida y la organización del taller. Descubre cuándo el torno tradicional es más práctico para trabajos individuales y cuándo la automatización CNC ofrece ventajas. Compara precisión, parámetros técnicos, productividad y costes de adquisición y funcionamiento.
La elección entre un torno convencional y un torno CNC debe basarse en el tipo de piezas, el tamaño de las series, la frecuencia de los cambios de configuración y el rendimiento requerido. Ambas máquinas mecanizan componentes de revolución, pero se diferencian en su control, nivel de automatización, preparación del proceso y costes de utilización.
Un torno convencional suele ser adecuado para reparaciones, prototipos, recuperación de piezas y trabajos individuales. Los tornos CNC permiten repetir ciclos programados y, con una organización apropiada, aumentar la productividad de la fabricación en serie. Ninguna solución es mejor para todas las situaciones.
¿Cómo funciona un torno convencional?
En un torno convencional, el operario controla directamente la mayoría de las acciones. Coloca la herramienta, selecciona la velocidad del husillo y el avance, realiza las pasadas de corte y mide periódicamente las dimensiones del componente.
Esta disposición proporciona flexibilidad al fabricar casquillos, árboles, ejes, pasadores y piezas para reparar o recuperar. En un componente sencillo puede empezarse antes que en un CNC, donde primero habría que programar, preparar herramientas y establecer referencias.
Los tornos universales se utilizan en talleres de reparación, fabricación de herramientas, mantenimiento industrial, formación profesional y pequeñas empresas productivas. La secuencia de mecanizado puede adaptarse a una pieza poco habitual sin crear un programa completo.
Sin embargo, el control manual no implica que el trabajo de precisión sea sencillo. Requiere experiencia, parámetros de corte adecuados, montaje correcto de herramientas, control de la excentricidad y mediciones frecuentes.
¿Cuándo conviene elegir un torno convencional?
Un torno convencional resulta especialmente práctico para reparaciones, prototipos, piezas únicas y series pequeñas con cambios frecuentes. Cuando los encargos son variados, el tiempo necesario para programar un CNC puede superar el que se tarda en mecanizar manualmente un componente sencillo.
La experiencia del tornero también es importante. Un profesional puede modificar rápidamente las pasadas, corregir dimensiones, cambiar de herramienta y adaptar el procedimiento a las condiciones reales de la pieza.
Antes de comprar hay que comprobar el diámetro torneable sobre la bancada, la distancia entre puntos, el diámetro sobre el carro, el paso de barra y el montaje del husillo, la potencia y los intervalos de velocidades y avances. También importan el contrapunto y los accesorios.
La limitación principal es una mayor dependencia del operario. Cuando aumenta el número de piezas idénticas, crecen las operaciones manuales y resulta más difícil mantener exactamente la misma secuencia en todas ellas.
¿Qué ventajas ofrece un torno CNC?
Un torno CNC ejecuta movimientos de los ejes y operaciones según un programa de control numérico. El técnico define herramientas, condiciones de corte, referencias y secuencia; el operario configura la máquina, comprueba el programa y supervisa la producción.
Las máquinas CNC permiten torneado exterior e interior, refrentado, ranurado, roscado, taladrado y tronzado. Según la configuración también pueden contar con ejes adicionales, torretas automáticas y tornos CNC con herramientas motorizadas, capaces de realizar determinadas operaciones de fresado.
La ventaja principal es repetir un ciclo preparado. Tras ajustar herramientas, compensaciones y fijación, las siguientes piezas se mecanizan siguiendo la misma secuencia. Esto facilita la producción en serie y la planificación de los tiempos.
El control numérico no elimina la necesidad de inspección. El desgaste, la temperatura, las variaciones del material, errores de sujeción o compensaciones incorrectas pueden afectar a las dimensiones. Un programa repetible no garantiza automáticamente que todas las piezas cumplan la tolerancia.
Tornos CNC y productividad
En series grandes, el CNC ejecuta automáticamente los movimientos sin que el operario tenga que repetir manualmente cada pasada. Es posible optimizar ciclos, reducir desplazamientos sin corte y organizar mejor los cambios de configuración. El tiempo invertido en programar se reparte entre muchas piezas.
Los platos hidráulicos, alimentadores de barras, contrapuntos automáticos, transportadores de virutas y herramientas motorizadas pueden reducir todavía más el trabajo manual. No todos estos elementos vienen incluidos en cualquier torno CNC.
En la categoría de tornos para metal CORMAK pueden compararse varias clases de máquinas. Es necesario revisar la configuración concreta y no solo el nombre del tipo de torno.
En una pieza sencilla, un torno convencional puede terminar antes si programar y configurar el CNC lleva más tiempo que mecanizar el componente. La ventaja del CNC aumenta cuando se reutilizan programas o se repiten muchas operaciones iguales.
Precisión y repetibilidad: comparación
Un tornero experimentado puede producir piezas muy precisas con una máquina convencional. Disponer de CNC no garantiza por sí solo una precisión superior. Influyen la rigidez de la máquina, las herramientas, la sujeción, el estado de guías y husillo y las condiciones térmicas.
El control numérico destaca al repetir movimientos programados. El programa establece posiciones y secuencias, mientras las compensaciones permiten ajustar el desgaste de la herramienta sin reescribir todo el ciclo.
En el torno convencional, los cambios de posición dependen principalmente del operario. En series largas aumenta el número de mediciones intermedias y ajustes. En una pieza individual, la repetibilidad automática puede no aportar una ventaja práctica.
En ambos tipos son imprescindibles una fijación estable, el apoyo apropiado de los ejes largos y unas condiciones de corte correctas. El sistema de control es solo una parte de la precisión del conjunto.
¿Qué torno elegir para el taller?
Un taller dedicado a reparaciones, prototipos y piezas individuales poco habituales suele beneficiarse de la flexibilidad del torno convencional. Puede iniciar tareas sencillas sin desarrollar un programa nuevo para cada geometría.
Para una empresa que produce constantemente componentes idénticos, el torno CNC merece especial consideración. Sus ciclos automáticos facilitan la repetición y el equipamiento adicional permite ampliar gradualmente la automatización.
Muchas fábricas aprovechan ambos sistemas: el convencional atiende reparaciones urgentes y piezas únicas, mientras el CNC realiza las series planificadas. Así se reducen las interrupciones de trabajos repetitivos.
Conviene revisar los encargos de varios meses: cantidades por serie, frecuencia de cambios, tolerancias, tiempos de preparación y proporción de operaciones que se repiten.
¿Qué parámetros técnicos hay que comparar?
El tipo de control no es suficiente para elegir. Dos tornos de la misma categoría pueden presentar capacidades, peso, rigidez y accesorios muy distintos.
Compara:
- diámetro máximo sobre la bancada;
- diámetro de torneado sobre el carro;
- distancia entre puntos o longitud útil de torneado;
- diámetro del paso de barra del husillo;
- tipo, tamaño y montaje del plato;
- rango de revoluciones y par disponible;
- potencia del motor y avances;
- peso, rigidez y tipo de guías;
- contrapunto y opciones de apoyo de piezas;
- número de herramientas y equipamiento adicional.
En CNC también hay que revisar el controlador, número de ejes, torreta, herramientas motorizadas y opciones de automatización. En los tornos convencionales importan ergonomía, tipos de roscas, facilidad para ajustar avances y posibilidad de instalar visualización digital.
Ambas máquinas requieren accesorios compatibles, incluidos puntos para torno destinados a apoyar piezas largas. Deben elegirse de acuerdo con las características y cargas de la máquina.
Coste de compra y rentabilidad
Un torno CNC suele requerir una inversión superior a la de un torno convencional comparable. Sin embargo, el precio de compra no determina por sí solo la rentabilidad. En la fabricación en serie importan el coste unitario, tiempo de operario, paradas, control de calidad y utilización de la máquina.
Con CNC hay que incluir preparación de procesos, formación, herramientas, dispositivos de sujeción, mantenimiento del control y posiblemente programas CAD/CAM. A cambio, la automatización puede reducir la intervención manual y mejorar la planificación.
El torno convencional suele exigir menos inversión inicial, pero el trabajo de una persona experimentada representa una parte mayor del coste. Esto es útil para componentes especiales y puede limitar la capacidad en series extensas.
El análisis debe basarse en pedidos representativos, incluidos preparación, mecanizado, personal, herramientas, energía, mantenimiento y posibles rechazos. Solo así puede estimarse cuándo se amortiza la inversión adicional en CNC.
Conclusión
El torno convencional resulta adecuado para reparaciones, prototipos, trabajos individuales y series pequeñas que cambian con frecuencia. Es flexible y puede preparar rápidamente tareas sencillas.
El torno CNC ofrece ventajas en la producción repetitiva, las cantidades elevadas y los ciclos automatizados. Aun así, siguen siendo necesarios programación, configuración, mediciones y control de calidad.
Antes de comprar, analiza las especificaciones técnicas, la carga prevista, los costes laborales y los planes de crecimiento. Para numerosas empresas, combinar ambas tecnologías es la opción más rentable.
